Хотите узнать актуальную цену?
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
Оборудование для индукционного нагрева, также известное как индукционный нагреватель, представляет собой интеллектуальное промышленное нагревательное устройство, разработанное на основе законов электромагнитной индукции и эффекта джоулева нагрева. В отличие от традиционного нагревательного оборудования, которое нагревает заготовки за счет излучения источника тепла или теплопроводности среды, оборудование для индукционного нагрева напрямую преобразует электрическую энергию промышленной частоты в энергию высокочастотного, ультразвукового и среднечастотного переменного магнитного поля, вызывая возникновение вихревых токов, которые генерируют тепло внутри металлической заготовки, обеспечивая точный нагрев без контакта, использования среды или открытого пламени. Проще говоря, индукционный нагреватель не требует сжигания угля, газа или нефти, а также не использует нагрев с помощью резистивной проволоки. Оборудование способно быстро нагревать различные проводящие металлы за счет преобразования электрической энергии в магнитное поле. Оно позволяет точно выполнять полный спектр процессов термообработки металлов, включая закалку, отжиг, отпуск, пайку, горячую сборку, плавку металлов, предварительный нагрев перед ковкой и снятие остаточных напряжений. Установки индукционного нагрева в настоящее время являются наиболее широко используемым, экономически эффективным и экологически безопасным основным оборудованием для нагрева в промышленной термообработке.

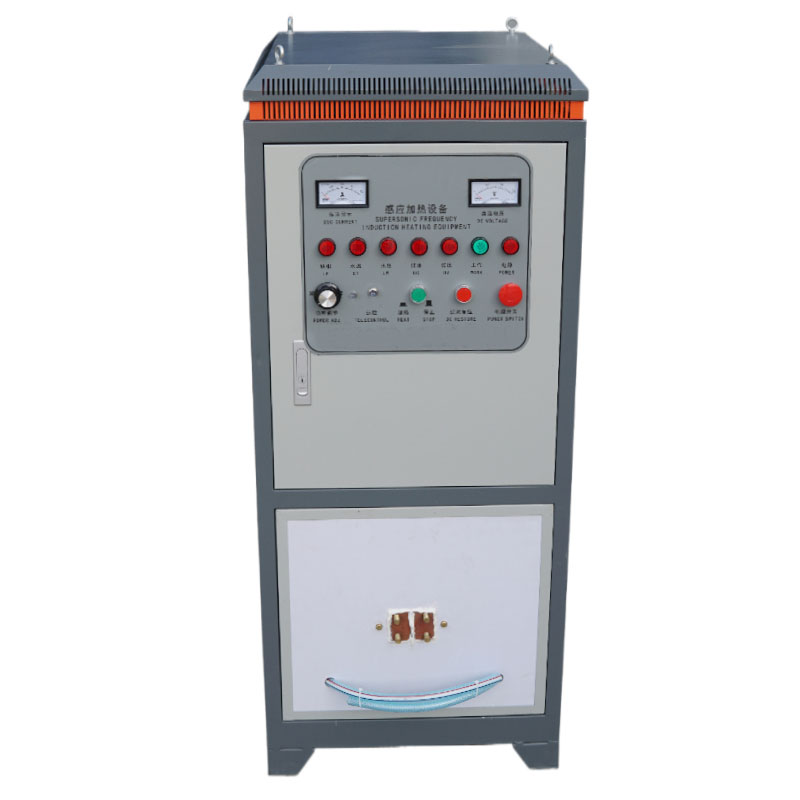
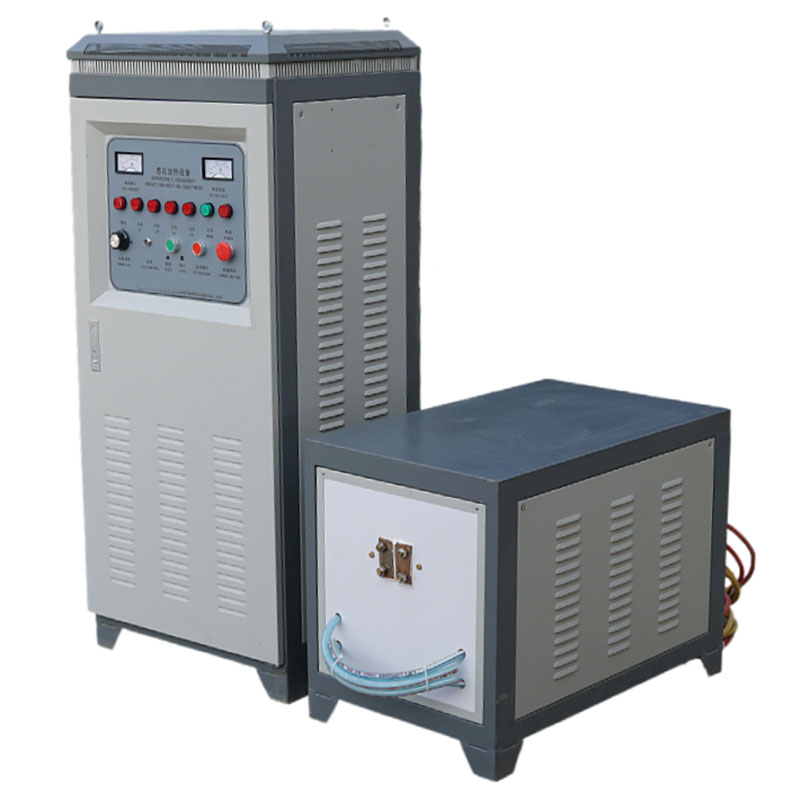
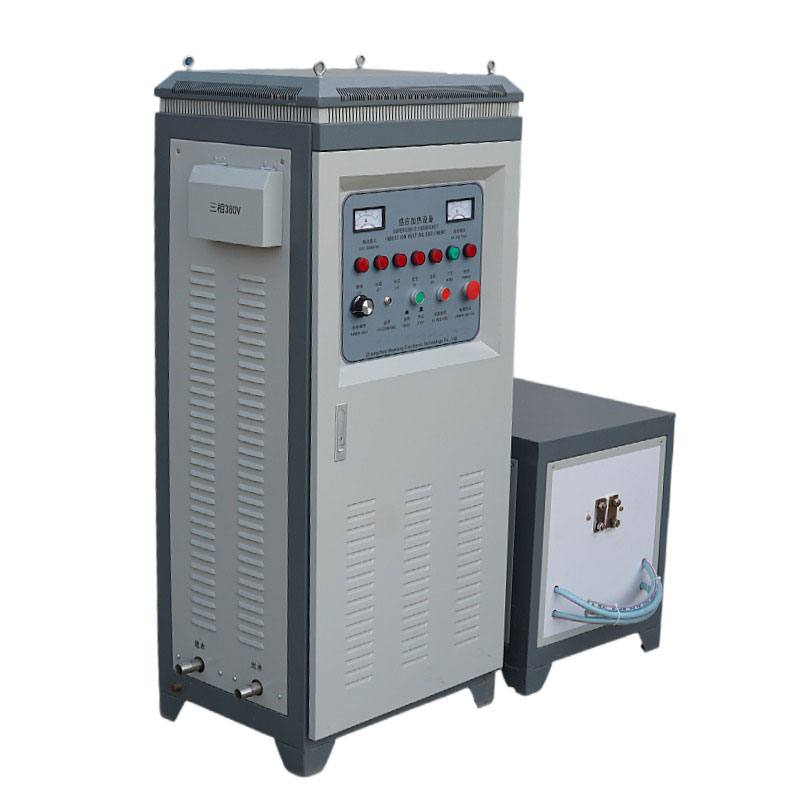

К основным преимуществам среднечастотного оборудования относятся высокая глубина прогрева, большая глубина нагрева и широкий диапазон мощности. Оно в основном используется для равномерного прогрева крупных толстостенных металлических заготовок, обеспечивая равномерный рост температуры и исключая перегрев поверхности и застой тепла внутри. Данное оборудование имеет широкий диапазон мощности, подходит для предварительного нагрева небольших заготовок, а также способно удовлетворить потребности в условиях интенсивной эксплуатации, например, при нагреве крупных механических деталей и плавке цветных металлов.
Основные приложения
Плавка стали, меди, алюминия, золота, серебра и других цветных металлов.
Цельнозакалка крупных валов, шестерен и подшипников.
Предварительный нагрев перед ковкой тяжелых механических деталей, термообработка толстостенных труб и горячая ковка металлов.
Широко применяется в металлургическом литейном производстве, в отрасли тяжелого машиностроения и при изготовлении крупных автомобильных деталей.
Сверхвысокочастотное оборудование является наиболее универсальным и адаптируемым типом оборудования в отрасли. Оно обеспечивает оптимальный баланс между глубиной нагрева и точностью нагрева поверхности, гарантируя превосходную равномерность нагрева и идеально подходя для процессов термообработки с малой и средней глубиной прожарки. Глубина нагрева этого оборудования находится в диапазоне между средне- и высокочастотным нагревом, что позволяет удовлетворить потребности в поверхностной закалке деталей малого и среднего размера, а также подходит для традиционных процессов пайки, отжига и термомонтажа, охватывая практически все стандартные условия механической и металлообработки.
Основные приложения
Поверхностная закалка механических деталей, таких как шестерни, звездочки, шлицевые валы и штифты.
Пайка медных труб, алюминиевых труб и деталей из нержавеющей стали.
Термическая установка и демонтаж роторов двигателей и подшипников.
Отжиг и снятие остаточных напряжений с металлических деталей.
Высокочастотное оборудование предназначено для неглубокого, высокоточного и точечного нагрева небольших участков. Благодаря использованию высокочастотного скин-эффекта оно обеспечивает точное нагревание, чрезвычайно быстрый рост температуры и минимальную деформацию заготовки, не оказывая теплового воздействия на необрабатываемые участки. Это оборудование отличается компактностью, простотой в эксплуатации и быстрой реакцией, что делает его пригодным в первую очередь для обработки небольших, прецизионных и тонкостенных металлических заготовок.
Основные приложения
Пайка режущих инструментов, сверл и пильных полотен.
Поверхностная закалка прецизионных мелких деталей.
Сварка ювелирных изделий и мелких металлических деталей.
Отжиг и правка мелких металлических деталей.
Нагрев цилиндров термопластавтоматов и термообработка прецизионных электронных компонентов.
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
Индукционный нагрев основан на принципе внутреннего нагрева, что исключает потери тепла через промежуточные среды. Коэффициент преобразования тепла оборудования может превышать 90%. При одинаковых условиях обработки оборудование для индукционного нагрева позволяет сэкономить от 30% до 50% энергии. Оно не требует предварительного нагрева или нагрева всей печи, обеспечивая точечный нагрев по требованию без потерь энергии. Длительное использование позволяет значительно сократить расходы предприятия на электроэнергию, расходные материалы и топливо, что приводит к значительным экономическим выгодам.
Оборудование нагревается сразу после включения питания, и нагрев и обработка заготовок занимают от нескольких секунд до нескольких десятков секунд. Цикл обработки одной заготовки значительно сокращается. В то же время благодаря процессу концентрированного нагрева и быстрой тепловой реакции оборудование подходит для крупномасштабных линий непрерывного производства, что позволяет эффективно повысить общую производственную мощность цеха. По сравнению с традиционными методами нагрева эффективность производства может быть увеличена в 1–3 раза, что полностью соответствует потребностям крупномасштабного промышленного производства.
Оборудование позволяет точно регулировать температуру нагрева, глубину нагрева и зону нагрева за счет изменения частоты, мощности и времени нагрева, что позволяет без труда обеспечить дифференцированный нагрев для локального, точечного, поверхностного и полного нагрева. Заготовки нагреваются равномерно с минимальной термической деформацией, что обеспечивает высокую стабильность обработки и высокий выход готовой продукции, полностью отвечая требованиям к прецизионной обработке точных механических деталей и высококачественных металлических аксессуаров.
При индукционном нагреве на протяжении всего процесса происходит чисто физическое преобразование электрической энергии, при этом отсутствуют открытое пламя, дым, отработанные газы, отходы и шумовое загрязнение. Этот процесс не потребляет кислород в цехе и не сопровождается выбросами продуктов сгорания топлива.
Оборудование работает в режиме бесконтактного нагрева, при котором отсутствует прямой контакт между индукционной катушкой и заготовкой, что позволяет исключить износ электродов, появление царапин на поверхности заготовки и загрязнение примесями. При этом скорость нагрева высокая, а время пребывания заготовки в зоне высокой температуры короткое, что позволяет эффективно снизить риск таких проблем, как окисление металла, обезуглероживание, деформация и растрескивание.
Данное оборудование совместимо со всеми проводящими металлическими материалами, включая сталь, железо, медь, алюминий, нержавеющую сталь, цементированный карбид и драгоценные металлы. Независимо от размера, толщины или нестандартной формы заготовки, для неё можно подобрать соответствующие модели оборудования и катушки, изготовленные по индивидуальному заказу. Оно всесторонне охватывает различные процессы, такие как термообработка, сварка, плавка, предварительный нагрев и горячая сборка, и подходит практически для всех отраслей металлообработки.
Оборудование для индукционного нагрева нового поколения поддерживает функцию сохранения настроек, запуск и остановку одним нажатием кнопки, дистанционное управление и статистику данных, а также может легко интегрироваться с роботами-манипуляторами, конвейерными лентами и автоматизированными производственными линиями. Данное оборудование обеспечивает беспилотное непрерывное производство с автоматической загрузкой и разгрузкой, автоматическим нагревом и автоматической разгрузкой, что позволяет значительно сократить затраты на рабочую силу, повысить стандартизацию производства и соответствовать тенденциям интеллектуального производства.
Основные компоненты оборудования изготовлены из высококачественных материалов промышленного назначения, которые отличаются износостойкостью, термостойкостью и высокой стабильностью. В конструкции отсутствуют легко повреждаемые расходные детали, что исключает необходимость их частой замены. Благодаря наличию полноценной системы охлаждения и модулей защиты оборудование способно стабильно работать в течение длительного времени. В нормальных условиях эксплуатации срок службы оборудования может достигать 8–10 лет, при этом ежедневно требуется лишь простая очистка и техническое обслуживание. Затраты на техническое обслуживание значительно ниже, чем у традиционного отопительного оборудования.
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
В основном используется для поверхностной закалки, отпуски, отжига и снятия внутренних напряжений различных зубчатых колес, шлицевых валов, штифтов, звездочек, пресс-форм, винтов и подшипников. Эффективно повышает твердость, износостойкость и усталостную прочность деталей, продлевает срок службы механических узлов и обеспечивает стабильность работы оборудования.
Широко применяется при пайке и термообработке ручных и электроинструментов, таких как режущие инструменты, сверла, метчики, пильные полотна, гаечные ключи, плоскогубцы и молотки. Технология обработки отличается стабильностью, готовая продукция характеризуется высокой точностью, гладкой поверхностью, отсутствием дефектов окисления и чрезвычайно высоким процентом брака.
Подходит для горячей сборки и разборки роторов и статоров двигателей, прецизионной сварки медных и алюминиевых шин, термообработки компонентов аккумуляторных батарей для новых источников энергии, обработки компонентов зарядных станций, а также отжига компонентов трансформаторов. Обеспечивает высокую точность обработки, исключает повреждение заготовок и соответствует высоким стандартам прецизионного производства в отрасли новых источников энергии.
Может использоваться для быстрого плавления, очистки и литья цветных металлов, таких как золото, серебро, медь, алюминий, цинк и олово. Также подходит для предварительного нагрева крупных отливок и поковок перед ковкой, а также для термообработки толстостенных металлов. Характеризуется высокой скоростью плавления, однородностью материала и отсутствием примесей.
Для закалки, горячей сборки и предварительного нагрева тяжелых заготовок, таких как полуоси автомобилей, коленчатые валы, шатуны, детали ходовой части, тормозные диски, шестерни инженерной техники и детали горнодобывающей техники. Высокая стабильность технологического процесса, отвечающая требованиям к высокой прочности деталей тяжелой промышленности.
Используется для отжига, сварки и точечного нагрева прецизионных металлических контактов, компонентов приборов и миниатюрных металлических деталей. Точная зона нагрева гарантирует отсутствие повреждений окружающих прецизионных компонентов, что делает устройство пригодным для использования в чистых помещениях и условиях высокоточного производства.
Подходит для конечного отжига, предварительного нагрева перед гибкой, термообработки сварных швов и горячей формовки с растяжением труб из стали, меди и алюминия. Равномерный нагрев эффективно предотвращает появление трещин и деформаций при обработке труб.
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
Нет. Оборудование для индукционного нагрева использует для нагрева эффект электромагнитных вихревых токов и эффективно работает только с проводящими металлами, такими как сталь, железо, медь и алюминий. Неметаллические материалы, такие как пластмассы, дерево, керамика, стекло и резина, не обладают проводящими свойствами и не могут генерировать вихревые токи, поэтому их невозможно нагреть с помощью оборудования для индукционного нагрева.
Оборудование для индукционного нагрева значительно более энергоэффективно, чем печи резистивного типа, и обеспечивает существенную экономию энергии. Резистивные печи используют излучение резистивной проволоки для передачи тепла, что приводит к большим теплопотерям, длительному времени предварительного нагрева и высокому уровню неэффективного потребления энергии, при этом их тепловой КПД составляет всего около 50%. Оборудование для индукционного нагрева генерирует тепло внутри, без потерь в среде, и его тепловой КПД может превышать 90%.
В нормальных условиях эксплуатации модель 30%-50% позволяет добиться общего снижения энергопотребления, что приводит к значительному сокращению затрат на электроэнергию в долгосрочной перспективе.
При нормальной и стандартизированной эксплуатации вероятность окисления и деформации заготовки крайне низка. Индукционный нагрев происходит чрезвычайно быстро, а время пребывания заготовки в зоне высокой температуры невелико, что значительно сокращает время протекания реакции окисления. Одновременно с этим область нагрева поддаётся точному контролю, а зоны, не подвергающиеся обработке, не нагреваются. По сравнению с традиционным оборудованием, обеспечивающим длительный равномерный нагрев, это позволяет свести к минимуму проблемы окисления, обезуглероживания и тепловой деформации заготовки, повышая качество готовой продукции.
Выбор типа оборудования зависит от процесса нагрева и характеристик заготовки. Высокочастотное оборудование подходит для поверхностной сварки, закалки и отжига небольших прецизионных заготовок. Сверхвысокочастотное оборудование обладает наибольшей универсальностью и подходит для поверхностной термообработки, пайки и горячей сборки мелких и средних деталей. Среднечастотное оборудование обеспечивает большую глубину нагрева и подходит для плавления крупных заготовок, предварительного нагрева перед ковкой и полной закалки толстых деталей; достаточно точно подобрать оборудование в соответствии с потребностями.
В промышленном высокомощном среднечастотном, ультразвуковом и разъемном высокочастотном оборудовании необходимо использовать систему охлаждения с циркуляцией очищенной воды в замкнутом контуре. Небольшое интегрированное высокочастотное оборудование с воздушным охлаждением не требует использования воды. Использование очищенной воды эффективно предотвращает образование накипи в трубах и змеевиках, что позволяет избежать таких проблем, как снижение выходной мощности, срабатывание сигнализации перегрева и сокращение срока службы из-за плохого отвода тепла.
Индуктор промышленного класса рассчитан на круглосуточную непрерывную работу и подходит для линий массового производства. Оборудование оснащено комплексной системой охлаждения и несколькими модулями защиты, что обеспечивает стабильное отведение тепла и всестороннюю защиту. При нормальном водо- и электроснабжении и регулярном техническом обслуживании оно может работать непрерывно и стабильно в течение длительного времени без частых простоев.
Его можно точно настроить. Глубина нагрева в основном определяется рабочей частотой оборудования, выходной мощностью и временем нагрева. Чем ниже частота, чем выше мощность и чем дольше время нагрева, тем больше глубина проникновения тепла. Операторы могут точно настраивать параметры в соответствии с технологическими требованиями и, используя катушки, изготовленные по индивидуальному заказу, точно добиваться дифференцированного нагрева поверхностных, средних и глубоких слоев.
Да. Медь и алюминий — металлы с превосходной теплопроводностью, идеально подходящие для обработки методом индукционного нагрева. Оборудование позволяет эффективно выполнять такие процессы, как пайка, отжиг, термомонтаж, предварительный нагрев и плавка деталей из меди и алюминия. Благодаря высокой теплопроводности и низкой магнитной проницаемости меди и алюминия мощность оборудования можно соответствующим образом увеличить в ходе обработки, подбирая конкретные технологические параметры для обеспечения равномерного и стабильного нагрева.
Да, это одно из основных преимуществ оборудования для индукционного нагрева. Благодаря изготовлению индукционной катушки специальной формы она может точно повторять контуры зоны нагрева заготовки. В сочетании с точной регулировкой мощности и частоты это позволяет обеспечить локальный, целенаправленный, торцевой и зазорный нагрев определенных участков заготовки. В необрабатываемых зонах практически не наблюдается повышения температуры, что идеально соответствует требованиям прецизионной обработки.
Нормальные низкие температуры не повлияют на основную работу оборудования, и производственные процессы могут продолжаться в обычном режиме. Однако зимой низкие температуры могут легко привести к замерзанию трубопроводов оборудования с водяным охлаждением. После остановки оборудования необходимо незамедлительно слить остатки воды из трубопроводов, чтобы предотвратить их замерзание и растрескивание. Кроме того, в условиях низких температур оборудование после запуска можно кратковременно прогреть в режиме холостого хода, чтобы обеспечить более стабильную работу.