هل تريد معرفة أحدث الأسعار؟
يرجى تقديم مزيد من التفاصيل حول متطلباتك، مثل الطرازات والكميات والبلدان، وما إلى ذلك.
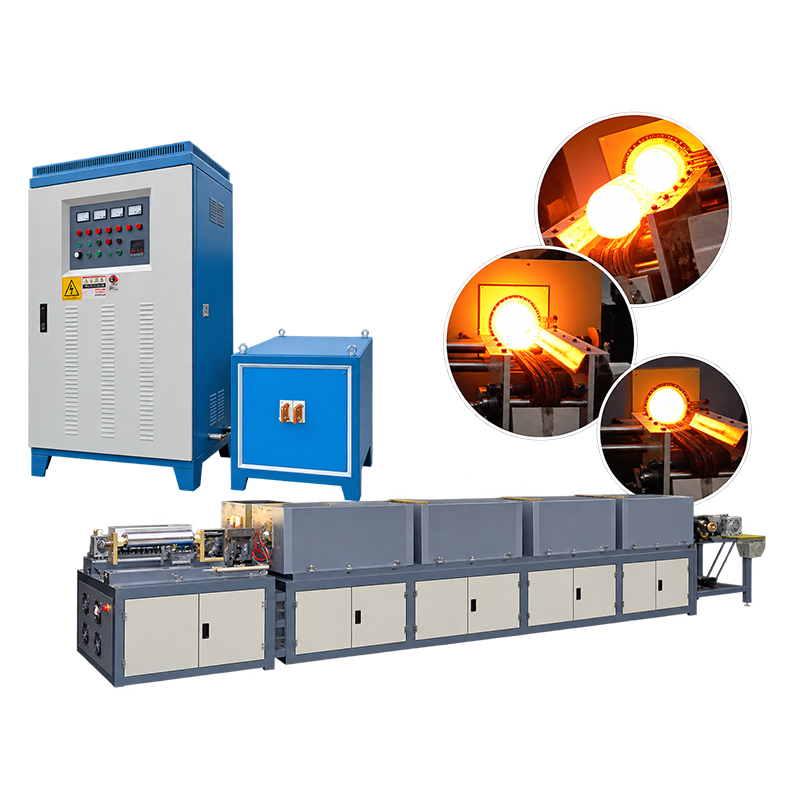
A التسخين الحثي بالتردد المتوسط المعدات هو نظام تسخين حثي صناعي مصمم لتسخين المعادن الموصلة للكهرباء باستخدام الحث الكهرومغناطيسي. وبالمقارنة مع معدات التسخين الحثي ذات الترددات العالية، تُختار أنظمة التردد المتوسط عادةً عندما يتطلب التطبيق تسخينًا عميقًا نسبيًّا، وزيادة سريعة في درجة الحرارة، وتسخينًا مستقرًا، ومعالجة فعالة لقطع العمل المعدنية متوسطة الحجم أو الأكبر حجمًا.
تُستخدم معدات التسخين بالحث ذات التردد المتوسط على نطاق واسع في عمليات تشكيل المعادن، والتصلب بالحث، والتلدين، والتقسية، والتسخين المسبق، والتركيب بالانكماش، وغيرها من عمليات التسخين الصناعية. ويعتمد التردد والطاقة المناسبان على مادة قطعة العمل، وأبعادها، وعمق التسخين المطلوب، ودرجة الحرارة المستهدفة، ووقت التسخين، والقدرة الإنتاجية.
| العناصر | LSW-200 | LSW-300 | LSW-400 | LSW-500 |
| جهد التشغيل | 380 فولت، 50/60 هرتز | 380 فولت، 50/60 هرتز | 380 فولت، 50/60 هرتز | 380 فولت، 50/60 هرتز |
| نطاق الجهد الكهربائي | 340–420 فولت | 340–420 فولت | 340–420 فولت | 340–420 فولت |
| أقصى تيار إدخال | 320A | 480A | 620A | 780A |
| أقصى طاقة إدخال | 200 كيلوواط | 300 كيلوواط | 400 كيلوواط | 500 كيلوواط |
| تردد التذبذب | 1–8 كيلوهرتز | 1–8 كيلوهرتز | 1–8 كيلوهرتز | 1–8 كيلوهرتز |
| دورة التشغيل | 100% | 100% | 100% | 100% |
| تدفق مياه التبريد (خزانة تزويد الطاقة) | 50 لترًا في الدقيقة، 0.2 ميجا باسكال | 60 لترًا في الدقيقة، 0.2 ميجا باسكال | 80 لترًا في الدقيقة، 0.2 ميجا باسكال | 90 لترًا في الدقيقة، 0.2 ميجا باسكال |
| تدفق مياه التبريد (خزانة المحول) | 50 لترًا في الدقيقة، 0.2 ميجا باسكال | 60 لترًا في الدقيقة، 0.2 ميجا باسكال | 80 لترًا في الدقيقة، 0.2 ميجا باسكال | 90 لترًا في الدقيقة، 0.2 ميجا باسكال |
| الوزن (خزانة مزود الطاقة) | 180 كيلوغرامًا | 190 كجم | 240 كيلوغرامًا | 280 كجم |
| الوزن (خزانة المحول) | 200 كجم | 300 كيلوغرام | 360 كجم | 450 كيلوغرامًا |
| الأبعاد (خزانة تزويد الطاقة) (الطول × العرض × الارتفاع) | 1070 × 640 × 1870 ملم | 1070 × 640 × 1870 ملم | 1200 × 760 × 2060 ملم | 1200 × 760 × 2060 ملم |
| الأبعاد (خزانة المحول) (الطول × العرض × الارتفاع) | 870 × 530 × 600 مم | 1020 × 530 × 690 ملم | 1150 × 530 × 690 مم | 1150 × 530 × 690 مم |
يرجى تقديم مزيد من التفاصيل حول متطلباتك، مثل الطرازات والكميات والبلدان، وما إلى ذلك.
تحديد مادة قطعة العمل. يرجى تزويد المورد بالمادة أو درجة جودة المادة المحددة.
تحديد أبعاد قطعة العمل. مثل القطر، والطول، والسماكة، والعرض، والوزن، والشكل، وما إلى ذلك.
تحديد درجة الحرارة المستهدفة. تتطلب عمليات التشكيل، والتصلب، والتلدين، والتقسية، والتسخين المسبق شروطًا مختلفة في العملية.
تحديد عمق التسخين المطلوب. يُعد عمق التسخين المطلوب عاملاً مهمًا بشكل خاص عند اختيار تردد التشغيل.
تحديد مدة التسخين. إذا كان لا بد أن تصل قطعة العمل إلى درجة الحرارة المستهدفة خلال دورة قصيرة، فقد تكون الطاقة المطلوبة أعلى بكثير.
تحديد الطاقة الإنتاجية. تختلف متطلبات الآلة المصممة للاختبارات المختبرية أو لإنتاج الدفعات الصغيرة عن متطلبات خط الإنتاج المستمر للطرق.
يرجى تقديم مزيد من التفاصيل حول متطلباتك، مثل الطرازات والكميات والبلدان، وما إلى ذلك.
نعم. يمكن استخدام التسخين الحثي بالتردد المتوسط مع أنواع الفولاذ المقاوم للصدأ المناسبة. ونظرًا لاختلاف الخصائص الكهربائية والحرارية والمغناطيسية لأنواع الفولاذ المقاوم للصدأ، فقد تختلف الطاقة المطلوبة والتردد وتكوين الملف ومدة التسخين. ويُنصح بإجراء اختبار على المادة الفعلية في حالة التطبيقات الصناعية التي تتطلب معايير صارمة.
نعم. يمكن استخدام التسخين الحثي بالتردد المتوسط في عملية التصلب الحثي للأعمدة، والتروس، والعجلات المسننة، والمسامير، والمحاور، وغيرها من المكونات الفولاذية المناسبة. وعادةً ما تتبع عملية التسخين عملية التبريد السريع، ويعتمد مخطط الصلابة النهائي على نوع المادة، والتردد، والطاقة، وتصميم الملف، ووقت التسخين، وظروف التبريد السريع.
نعم. يمكن استخدامه لتليين الفولاذ المناسب والمعادن الموصلة الأخرى. واعتمادًا على العملية، يمكن أن يؤدي التليين الحثي إلى تقليل الصلابة، أو تخفيف الإجهاد المتبقي، أو تحسين الليونة، أو تحسين قابلية المعالجة الآلية. وينبغي تحديد درجة حرارة التسخين وظروف التبريد وفقًا للمادة والنتيجة المعدنية المطلوبة.
نعم. يمكن استخدام معدات التسخين الحثي ذات التردد المتوسط في عملية التلدين بعد التصلب. فهي توفر تسخينًا متحكمًا فيه حتى درجة حرارة التلدين المطلوبة، ويمكن دمجها مع معدات التصلب والتبريد في خط إنتاج آلي للمعالجة الحرارية.
نعم. يمكن أن تكون أنظمة التردد المتوسط مناسبة للعديد من قطع العمل المعدنية متوسطة الحجم والكبيرة. ومع ذلك، تتطلب المكونات الأكبر حجمًا عمومًا طاقة مناسبة، وأبعادًا مناسبة للملف، وقدرة تبريد كافية، ووقت تسخين مناسب. وينبغي اختيار المعدات بناءً على متطلبات قطعة العمل الفعلية ومتطلبات الإنتاج.
نعم. يمكن دمجها مع أنظمة التغذية التلقائية، والناقلات، والمناولة الآلية، وقياس درجة الحرارة، وأنظمة التبريد السريع، ومكابس الحدادة، وأنظمة التحكم بالبرمجة المنطقية القابلة للبرمجة (PLC). وتُعد الأتمتة مفيدة بشكل خاص في عمليات التصنيع المستمر والإنتاج بكميات كبيرة.
نعم. يمكن تصميم ملفات الحث وفقًا لشكل قطعة العمل، ومنطقة التسخين، وعمق التسخين المطلوب، وطريقة الإنتاج، ومتطلبات العملية. ويُعد التصميم السليم للملف أمرًا مهمًا لنقل الطاقة، وكفاءة التسخين، وتوحيد درجة الحرارة.
تعتمد الطاقة على مادة قطعة العمل ووزنها وأبعادها ودرجة الحرارة المستهدفة ووقت التسخين ومعدل الإنتاج وفقدان الحرارة وكفاءة النظام. وعادةً ما تتطلب قطعة العمل الأكبر حجمًا أو دورة التسخين الأقصر قدرة تسخين أكبر. ولذلك، ينبغي حساب الطاقة بناءً على العملية بأكملها.
يرتبط الفرق بين التسخين الحثي بالتردد المتوسط والتردد العالي في المقام الأول بتردد التشغيل وتأثيره على توزيع الحرارة.
بشكل عام، تؤدي زيادة التردد إلى تركيز التيار المستحث والتسخين بالقرب من السطح. أما الترددات المنخفضة، فتسمح باختراق أعمق في قطعة العمل المناسبة.
ولذلك، يُعتبر التسخين الحثي عالي التردد خيارًا شائعًا في تطبيقات مثل: تقوية الأسطح، واللحام بالنحاس، واللحام بالرصاص، والتسخين الموضعي، والمكونات الصغيرة.
غالبًا ما يُلجأ إلى التسخين الحثي بالتردد المتوسط عندما يتطلب التطبيق ما يلي: عمق تسخين أكبر، وتسخين مكونات أكبر حجمًا، وتسخينًا أكثر كثافة في المقطع العرضي، والحدادة، والمعالجة الحرارية.
يعتمد التردد الصحيح على خصائص المادة، وهندسة قطعة العمل، وعمق التسخين المطلوب، ودرجة الحرارة المستهدفة، ووقت التسخين، ومتطلبات الإنتاج.
أولاً، يتلقى مصدر طاقة التسخين الحثي الطاقة الكهربائية من الشبكة الكهربائية. ثم تقوم إلكترونيات الطاقة بتحويل هذه الطاقة إلى تيار متردد بالتردد المطلوب.
ثم يتدفق التيار عبر الملف الحثي، مما ينتج عنه مجال مغناطيسي متناوب. وعندما تدخل قطعة عمل معدنية موصلة إلى هذا المجال المغناطيسي، تتولد تيارات دوامية داخل قطعة العمل. وتولد هذه التيارات حرارة داخل المادة.
يتأثر توزيع الحرارة بالتردد، والمقاومة الكهربائية، والخصائص المغناطيسية، وأبعاد قطعة العمل، وتصميم الملف، ووقت التسخين.