¿Quieres saber el precio más reciente?
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
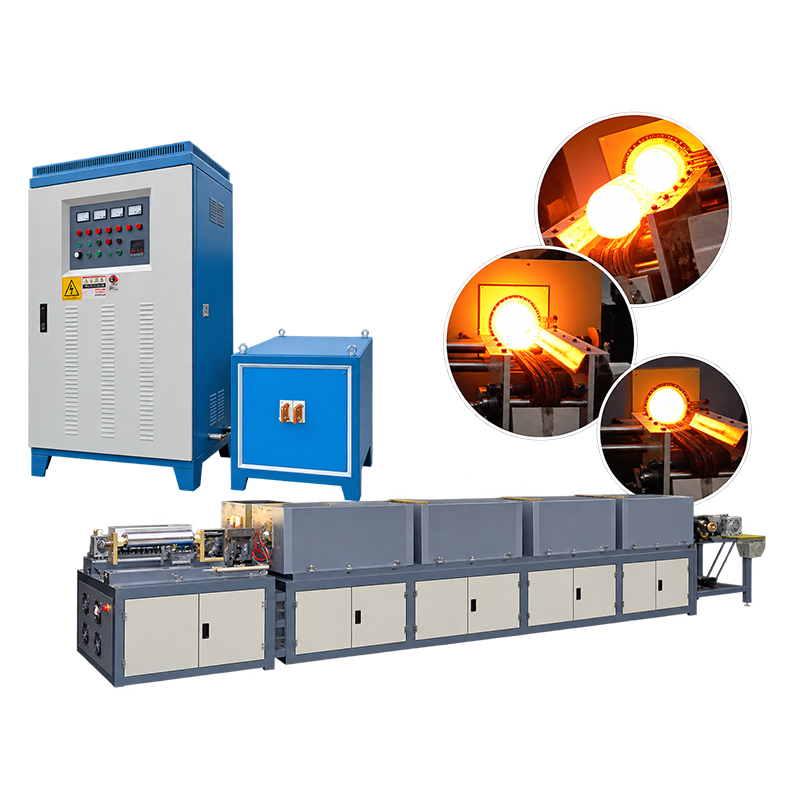
A calentamiento por inducción de frecuencia media equipamiento Es un sistema industrial de calentamiento por inducción diseñado para calentar metales conductores de la electricidad mediante inducción electromagnética. En comparación con los equipos de calentamiento por inducción de alta frecuencia, los sistemas de media frecuencia suelen elegirse cuando una aplicación requiere un calentamiento relativamente profundo, un aumento rápido de la temperatura, un calentamiento estable y un procesamiento eficiente de piezas metálicas de tamaño medio o grande.
Los equipos de calentamiento por inducción de frecuencia media se utilizan ampliamente para la forja de metales, el endurecimiento por inducción, el recocido, el templado, el precalentamiento, el montaje por contracción y otros procesos de calentamiento industrial. La frecuencia y la potencia adecuadas dependen del material de la pieza, sus dimensiones, la profundidad de calentamiento requerida, la temperatura objetivo, el tiempo de calentamiento y la capacidad de producción.
| Artículos | LSW-200 | LSW-300 | LSW-400 | LSW-500 |
| Tensión de funcionamiento | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz |
| Rango de tensión | 340–420 V | 340–420 V | 340–420 V | 340–420 V |
| Corriente máxima de entrada | 320 A | 480 A | 620A | 780A |
| Potencia máxima de entrada | 200 kW | 300 kW | 400 kW | 500 kW |
| Frecuencia de oscilación | 1–8 kHz | 1–8 kHz | 1–8 kHz | 1–8 kHz |
| Ciclo de trabajo | 100% | 100% | 100% | 100% |
| Caudal de agua de refrigeración (armario de alimentación eléctrica) | 50 l/min, 0,2 MPa | 60 l/min, 0,2 MPa | 80 l/min, 0,2 MPa | 90 l/min, 0,2 MPa |
| Caudal de agua de refrigeración (armario del transformador) | 50 l/min, 0,2 MPa | 60 l/min, 0,2 MPa | 80 l/min, 0,2 MPa | 90 l/min, 0,2 MPa |
| Peso (armario de alimentación eléctrica) | 180 kg | 190 kg | 240 kg | 280 kg |
| Peso (armario del transformador) | 200 kg | 300 kg | 360 kg | 450 kg |
| Dimensiones (armario de alimentación) (L × An × Al) | 1070 × 640 × 1870 mm | 1070 × 640 × 1870 mm | 1200 × 760 × 2060 mm | 1200 × 760 × 2060 mm |
| Dimensiones (armario del transformador) (L × W × H) | 870 × 530 × 600 mm | 1020 × 530 × 690 mm | 1150 × 530 × 690 mm | 1150 × 530 × 690 mm |
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
Determinar el material de la pieza de trabajo. Indica al proveedor el material exacto o el tipo de material.
Determinar las dimensiones de la pieza de trabajo. Como el diámetro, la longitud, el grosor, la anchura, el peso, la forma, etc.
Determina la temperatura objetivo. El forjado, el temple, el recocido, el revenido y el precalentamiento requieren condiciones de proceso diferentes.
Determinar la profundidad de calentamiento necesaria. La profundidad de calentamiento necesaria es especialmente importante a la hora de seleccionar la frecuencia de funcionamiento.
Determina el tiempo de calentamiento. Si una pieza de trabajo debe alcanzar una temperatura objetivo en un ciclo corto, la potencia necesaria puede ser considerablemente mayor.
Determinar la capacidad de producción. Una máquina diseñada para ensayos de laboratorio o para la producción de lotes pequeños tendrá requisitos distintos a los de una línea de producción continua de forja.
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
Sí. El calentamiento por inducción de media frecuencia puede utilizarse con determinados tipos de acero inoxidable. Dado que los distintos tipos de acero inoxidable presentan propiedades eléctricas, térmicas y magnéticas diferentes, la potencia, la frecuencia, la configuración de la bobina y el tiempo de calentamiento necesarios pueden variar. Se recomienda realizar pruebas con el material real en el caso de aplicaciones industriales exigentes.
Sí. El calentamiento por inducción de media frecuencia puede utilizarse para el endurecimiento por inducción de ejes, engranajes, ruedas dentadas, pasadores, ejes y otros componentes de acero adecuados. El proceso de calentamiento suele ir seguido de un temple, y el perfil de dureza final depende del material, la frecuencia, la potencia, el diseño de la bobina, el tiempo de calentamiento y las condiciones de temple.
Sí. Se puede utilizar para el recocido de aceros adecuados y otros metales conductores. Dependiendo del proceso, el recocido por inducción puede reducir la dureza, aliviar la tensión residual, mejorar la ductilidad o facilitar el mecanizado. La temperatura de calentamiento y las condiciones de enfriamiento deben establecerse en función del material y del resultado metalúrgico deseado.
Sí. Los equipos de calentamiento por inducción de media frecuencia pueden utilizarse para el templado tras el endurecimiento. Proporcionan un calentamiento controlado hasta la temperatura de templado requerida y pueden integrarse con equipos de endurecimiento y temple en una línea de producción automatizada de tratamiento térmico.
Sí. Los sistemas de frecuencia media pueden ser adecuados para muchas piezas metálicas de tamaño mediano y grande. Sin embargo, los componentes de mayor tamaño suelen requerir una potencia, unas dimensiones de bobina, una capacidad de refrigeración y un tiempo de calentamiento adecuados. El equipo debe seleccionarse en función de las características reales de la pieza y de los requisitos de producción.
Sí. Se puede integrar con sistemas de alimentación automática, cintas transportadoras, manipulación robótica, medición de temperatura, sistemas de temple, prensas de forja y controles PLC. La automatización resulta especialmente útil para la fabricación en continuo y la producción a gran escala.
Sí. Las bobinas de inducción pueden diseñarse en función de la geometría de la pieza, el área de calentamiento, la profundidad de calentamiento requerida, el método de producción y los requisitos del proceso. Un diseño adecuado de la bobina es importante para la transferencia de energía, la eficiencia del calentamiento y la uniformidad de la temperatura.
La potencia depende del material de la pieza, su peso, sus dimensiones, la temperatura objetivo, el tiempo de calentamiento, el ritmo de producción, las pérdidas de calor y la eficiencia del sistema. Una pieza más grande o un ciclo de calentamiento más corto suelen requerir una mayor capacidad de calentamiento. Por lo tanto, la potencia debe calcularse teniendo en cuenta el proceso completo.
La diferencia entre el calentamiento por inducción de frecuencia media y el de alta frecuencia se debe principalmente a la frecuencia de funcionamiento y a su efecto en la distribución del calor.
En general, al aumentar la frecuencia, la corriente inducida y el calentamiento tienden a concentrarse más cerca de la superficie. Las frecuencias más bajas permiten una mayor penetración en una pieza de trabajo adecuada.
Por lo tanto, el calentamiento por inducción de alta frecuencia se suele utilizar en aplicaciones como: endurecimiento superficial, soldadura fuerte, soldadura blanda, calentamiento localizado y componentes pequeños.
El calentamiento por inducción de media frecuencia suele tenerse en cuenta cuando la aplicación requiere: una mayor profundidad de calentamiento, el calentamiento de componentes más grandes, un calentamiento más intenso en la sección transversal, forja o tratamiento térmico.
La frecuencia adecuada depende de las propiedades del material, la geometría de la pieza, la profundidad de calentamiento requerida, la temperatura objetivo, el tiempo de calentamiento y los requisitos de producción.
En primer lugar, la fuente de alimentación del sistema de calentamiento por inducción recibe energía eléctrica de la red eléctrica. La electrónica de potencia convierte esta energía en corriente alterna a la frecuencia requerida.
La corriente fluye entonces a través de la bobina de inducción, generando un campo magnético alterno. Cuando una pieza metálica conductora entra en este campo magnético, se inducen corrientes parásitas en su interior. Estas corrientes generan calor en el material.
La distribución del calor depende de la frecuencia, la resistividad eléctrica, las propiedades magnéticas, las dimensiones de la pieza, el diseño de la bobina y el tiempo de calentamiento.