Vous souhaitez connaître le dernier prix ?
N'hésitez pas à nous donner plus de détails sur vos besoins, tels que les modèles, les quantités, les pays, etc.
Cintreuse électrique pour tuyaux Il s'agit d'un outil industriel motorisé conçu pour cintrer des gaines métalliques, des tuyaux en acier inoxydable, des tubes en cuivre et des tuyaux galvanisés selon des angles précis, sans provoquer de plis, de fissures ou d'aplatissement des parois. Il convertit la puissance de rotation du moteur en poussée mécanique et en force de cintrage grâce à des mécanismes de transmission, permettant ainsi le cintrage à froid de divers matériaux tubulaires. Elle permet de réaliser avec précision des cintrages à angle fixe, des cintrages en arc et des cintrages en U pour des tuyaux de différents calibres, résolvant ainsi efficacement les problèmes de cintrage irrégulier, de fissuration des tuyaux et de faible rendement liés à l’utilisation manuelle. L’équipement est adapté aux tuyaux à paroi mince et à paroi épaisse dans une plage de diamètres spécifique, et offre une forte compatibilité avec les applications de traitement de tuyaux dans les secteurs industriel et civil. Que vous ayez besoin de simples coudes à 90 degrés, de décalages, de selles ou de formages complexes à angles multiples, la cintreuse électrique de tubes proposée à la vente par notre entreprise rationalise le traitement des tubes sur chantier et en usine, tant pour les petits projets de bricolage que pour les constructions commerciales à grande échelle.
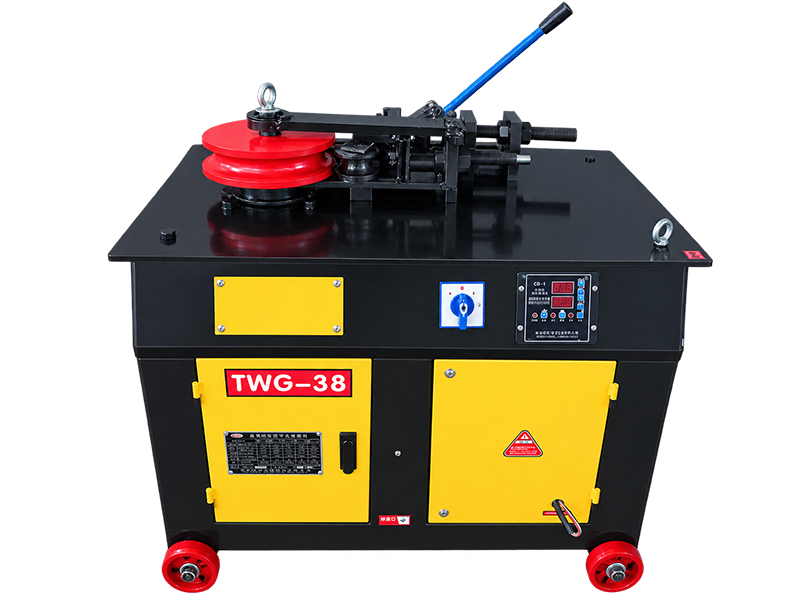
| Paramètres | TWG-25 | TWG-38 | TWG-50 | TWG-75 |
| Puissance | 1,1 kW-6 | 3 kW-4 | 4KW-4 | 4KW-4 |
| Tube rond | ≤ φ25 × 2,5 | ≤ φ38*2 | ≤ φ50 × 2,5 | ≤ φ75 × 2,5 |
| Tube carré | ≤ 20 × 20 × 3 | ≤ 30 × 30 × 3 | ≤ 40 × 40 × 3 | ≤ 60 × 60 × 3 |
| Vitesse | 12 tr/min | 10 tr/min | 8 tr/min | 6 tr/min |
| Angle | ≤ 180° | ≤ 180° | ≤ 180° | ≤ 180° |
| Angle de courbure | 9 | 9 | 9 | 9 |
| Taille | 90 × 60 × 90 mm | 100 × 70 × 90 mm | 100 × 82 × 90 mm | 140 × 90 × 96 mm |
| Poids | 140 kg | 230 kg | 310 kg | 390 kg |
N'hésitez pas à nous donner plus de détails sur vos besoins, tels que les modèles, les quantités, les pays, etc.
Les cintreuses électriques de tubes utilisent une technologie avancée de cintrage à froid entraînée par moteur, s'appuyant sur une transmission purement mécanique ou électrohydraulique pour réaliser le formage des tubes sans chauffage à haute température. Le processus de fonctionnement comprend principalement la transmission de puissance, la transmission mécanique, le positionnement précis et le formage sous pression.
Tout d'abord, le moteur de l'appareil se met en marche et génère un couple de rotation, qui est transmis au réducteur afin de réduire la vitesse et d'augmenter le couple, offrant ainsi une puissance de cintrage stable et puissante.
Ensuite, le mécanisme de transmission pousse la matrice de cintrage et le rouleau afin de serrer fermement le tuyau fixe, le maintenant ainsi sur la plate-forme de travail pour empêcher tout déplacement. Conformément à l’angle et au rayon de cintrage préréglés, le mécanisme d’entraînement fait tourner la matrice de cintrage à une vitesse constante, exerçant ainsi une pression continue et uniforme sur le tube. Sous l’action d’une force mécanique externe, le tube subit une déformation plastique, formant ainsi un rayon de cintrage standard.
Enfin, l'équipement revient automatiquement à sa position initiale une fois l'angle défini atteint, ce qui marque la fin d'un cycle de cintrage. L'ensemble du processus évite tout échauffement à haute température, garantissant ainsi que les propriétés physiques d'origine et la résistance structurelle du matériau du tuyau restent inchangées.
Il s'agit du cœur du système d'entraînement de l'équipement, composé principalement d'un moteur haute puissance, d'un réducteur et d'un interrupteur de commande de puissance. Le moteur fournit la puissance de rotation de base, tandis que le réducteur convertit la puissance à haute vitesse et faible couple en puissance à basse vitesse et couple élevé, répondant ainsi aux exigences de pression requises pour le cintrage de tubes épais. Le système de commande de puissance prend en charge les modes de fonctionnement par à-coups et en continu afin de s'adapter aux différents besoins de traitement.
Le groupe de matrices constitue l'élément clé du processus de formage ; il comprend des matrices de cintrage sur mesure et des rouleaux de guidage de différentes spécifications. La matrice s'adapte parfaitement au diamètre extérieur du tube afin d'éviter toute extrusion ou déformation de celui-ci. Le rouleau de positionnement maintient le tube en position horizontale pendant le fonctionnement, ce qui empêche tout décalage lors du cintrage et garantit un rayon de courbure constant pour chaque tube.
Le panneau de commande intelligent permet de régler les paramètres et de contrôler le fonctionnement de la machine. Les utilisateurs peuvent y prérégler les angles de pliage et la vitesse de travail, ainsi que réinitialiser les paramètres. Les modèles haut de gamme sont équipés d'écrans d'affichage numériques qui indiquent les données de fonctionnement en temps réel, ce qui facilite les réglages précis et garantit un fonctionnement standardisé.
Le bras de pliage est l'élément chargé d'exercer la force de pliage ; il est fabriqué en acier allié à haute résistance, offrant une grande résistance à la compression et à l'usure. Il entraîne la matrice en rotation et en flexion, supportant la pression mécanique principale pendant le fonctionnement, et empêchant efficacement toute déformation structurelle après un fonctionnement continu à long terme.
La base fixe très robuste stabilise l'ensemble de l'équipement afin d'éviter les vibrations et les déplacements lors d'un fonctionnement à pleine puissance. La structure antidérapante intégrée à la base améliore encore la stabilité lors de la mise en place des tubes, jetant ainsi les bases d'un cintrage de haute précision.
Il comprend une protection contre les surcharges, un bouton d'arrêt d'urgence et des modules de protection contre la surchauffe. En cas de surcharge, de blocage ou de surchauffe de l'équipement, le système coupe automatiquement l'alimentation électrique afin d'éviter la destruction du moteur et tout dommage à l'équipement, garantissant ainsi la sécurité de fonctionnement.
N'hésitez pas à nous donner plus de détails sur vos besoins, tels que les modèles, les quantités, les pays, etc.
Grâce à un contrôle électrique précis et à un positionnement fixe des matrices, l'erreur d'angle de cintrage est maintenue dans une fourchette de ±0,5°, ce qui permet d'éviter efficacement les problèmes de rayon irrégulier et de déviation angulaire liés au cintrage manuel. Les tubes traités sont conformes aux normes nationales et industrielles d'installation et peuvent être directement utilisés dans les montages techniques.
Par rapport au cintrage manuel, la vitesse de travail est multipliée par 3 à 5. Une seule opération de cintrage peut être réalisée en quelques secondes, et le traitement en série en continu est pris en charge, ce qui réduit considérablement le cycle de traitement des tuyaux et améliore l'avancement global des chantiers d'ingénierie.
Le mode d'entraînement électrique ne nécessite aucune force manuelle. Un seul opérateur peut effectuer l'opération de manière autonome, ce qui réduit la dépendance à la force physique manuelle. Il résout le problème lié à la forte intensité de main-d'œuvre et au faible rendement des opérations de pliage traditionnelles, permettant ainsi aux entreprises de réaliser des économies à long terme sur leurs coûts de main-d'œuvre.
Grâce à la technologie de formage par cintrage à froid et à l'utilisation de matrices flexibles sur mesure, ce procédé n'endommage pas la surface des tuyaux et n'entraîne ni amincissement de la paroi, ni fissuration, ni plissement. Il permet ainsi de préserver l'intégrité structurelle et les propriétés anticorrosion des tuyaux en métal et en plastique.
Il permet le traitement de divers matériaux de tuyauterie, notamment les tuyaux en acier, en fer, en acier inoxydable, en PVC et en alliage d'aluminium, couvrant des diamètres allant des petits calibres aux grands calibres. Il s'adapte à de multiples contextes, tant dans le domaine de la construction civile que dans celui de la production industrielle.
Équipé de plusieurs mécanismes de sécurité, tels qu'une protection contre les surcharges et un arrêt d'urgence. L'équipement fonctionne de manière stable avec un faible taux de défaillance, ce qui permet d'éviter les accidents liés à la sécurité, tels que l'éclatement des tuyaux et l'endommagement des outils lors du cintrage manuel.
N'hésitez pas à nous donner plus de détails sur vos besoins, tels que les modèles, les quantités, les pays, etc.
La différence principale réside dans la source d'énergie, le rendement et la précision de cintrage. Les cintreuses manuelles reposent entièrement sur la force humaine ; elles présentent un faible rendement, une erreur d'angle importante et une forte intensité de main-d'œuvre, et ne conviennent qu'à l'usinage occasionnel de petites séries. Les cintreuses de tubes électriques sont entraînées par des moteurs ; elles se caractérisent par un fonctionnement automatique, une grande précision de cintrage de l’ordre de ±0,5°, un rendement 3 à 5 fois supérieur à celui des outils manuels et une qualité d’usinage stable. Elles peuvent s’adapter à des travaux en série à long terme et à divers scénarios d’ingénierie exigeants auxquels les outils manuels ne peuvent pas répondre.
Les cintreuses électriques de tubes présentent certaines limites d'applicabilité et ne peuvent pas cintrer tous les tubes sans distinction. Elles conviennent aux tubes métalliques classiques, tels que les tubes en acier, en fer, en acier inoxydable et en aluminium, ainsi qu'aux tubes en plastique comme ceux en PVC et en PE, à condition qu'ils aient une forme régulière et des parois d'épaisseur uniforme. En revanche, elles ne peuvent pas traiter les tuyaux fortement corrodés, fissurés ou présentant une épaisseur irrégulière, ni les tuyaux en alliages ultra-durs, ni les tuyaux de forme spéciale dont le diamètre ou la résistance à la pression dépassent les limites de l'équipement.
Le cintrage à froid standard réalisé à l'aide de cintreuses électriques n'altère pas les performances de base des tuyaux conformes aux normes. Le cintrage à froid provoque une déformation plastique par une pression mécanique uniforme, sans chauffage à haute température, ce qui ne modifie pas les propriétés du matériau, la résistance structurelle ni les performances anticorrosion du tuyau. Seules les opérations non standard, telles que le cintrage excessif, le cintrage rapide et le traitement en surcharge, peuvent entraîner un amincissement de la paroi du tube et des dommages structurels internes, affectant ainsi la durée de vie et la sécurité du tube.
Commencez par choisir une matrice qui corresponde parfaitement au diamètre du tuyau afin d'éviter tout jeu ou décalage.
Deuxièmement, vérifiez régulièrement l'angle de l'équipement avant toute mise en service afin d'éliminer les erreurs systématiques.
Troisièmement, réglez la vitesse de cintrage de manière uniforme et évitez les variations de vitesse (rapide puis lente).
De plus, fixez solidement le tuyau pour éviter tout déplacement pendant le cintrage, et choisissez des paramètres d'usinage adaptés en fonction des différents matériaux des tuyaux afin de garantir un rayon de cintrage constant à chaque fois.
La plupart des cintreuses de tubes électriques permettent de réaliser des cintrages classiques en forme de U, en arc, à angle droit et à angles multiples, en ajustant les paramètres et en changeant de matrices. Les modèles portables classiques conviennent aux cintrages simples en forme de U et en arc fixe, tandis que les modèles automatiques à commande numérique (CNC) permettent des cintrages complexes en arc à plusieurs sections et des cintrages de formes irrégulières. Il suffit aux utilisateurs de régler les paramètres d'angle et de radian correspondants pour réaliser des opérations de formage de tubes variées.
Les tubes présentant une faible ductilité et une structure fragile ne sont pas adaptés au cintrage à froid électrique. Il s'agit notamment des tubes en alliage ultra-épais à haute dureté, des tubes fortement rouillés et corrodés, des tubes en fonte cassante, ainsi que des tubes présentant des irrégularités d'épaisseur de paroi et des fissures internes. Ces tuyaux sont susceptibles de se fissurer, de se briser ou de subir des dommages structurels lors du cintrage ; ils ne répondent donc pas aux normes d'utilisation techniques et peuvent même entraîner des défaillances des équipements et des accidents liés à la sécurité.
Le choix du modèle doit être fondé sur les besoins réels en matière de traitement.
Pour les chantiers et la fabrication en petites séries de tuyaux de petit diamètre, optez pour des modèles légers et portables.
Pour le traitement en lots moyens standardisé en usine, optez pour des cintreuses de tubes électriques de table.
Pour la production industrielle à grande échelle et les opérations de pliage complexes, optez pour les modèles automatiques à commande numérique.
Pour les tuyaux industriels de grand diamètre et à paroi épaisse, optez pour des modèles robustes et puissants afin de garantir l'efficacité et la qualité du traitement.
Pour la plupart des applications civiles et des petites industries, les cintreuses de tubes électriques s'avèrent plus rentables. Elles présentent des coûts d'achat et d'entretien réduits, un fonctionnement plus simple, ne nécessitent pas d'entretien complexe lié à l'huile hydraulique et affichent un taux de panne plus faible. Les cintreuses hydrauliques ne sont supérieures que pour le cintrage de tuyaux de très grande taille à paroi épaisse. Pour les travaux de cintrage de tuyaux classiques, les modèles électriques permettent de réduire les coûts de main-d’œuvre et d’entretien, offrent un meilleur rapport qualité-prix global et couvrent un champ d’application plus large.
La fissuration des tubes lors du cintrage est principalement due à une mauvaise manipulation et à des paramètres inadaptés. Parmi les causes courantes, on peut citer une vitesse de cintrage trop élevée, un angle de cintrage excessif dépassant la limite de ductilité du tube, un matériau de tube non conforme présentant une faible ténacité, ainsi qu’une taille de matrice inadaptée entraînant une extrusion excessive du tube. De plus, l'usinage de tubes froids et cassants dans des environnements à basse température augmente également considérablement le risque de fissuration. L'ajustement des paramètres et le choix de matrices adaptées permettent d'éviter efficacement ce problème.
Tous les modèles de cintreuses électriques professionnelles prennent en charge le cintrage standard à angle droit de 90 degrés et permettent d'obtenir un cintrage à angle droit fluide et impeccable grâce à un réglage précis des paramètres et à des matrices adaptées. La conception mécanique à pression uniforme empêche l'affaissement de la paroi du tuyau et la déformation en arc au niveau de l'angle de cintrage. Il suffit aux utilisateurs de prérégler l'angle à 90 degrés sur le panneau de commande pour que la machine effectue automatiquement un cintrage stable, répondant ainsi pleinement aux exigences d'installation des gaines électriques et des canalisations d'eau.