¿Quieres saber el precio más reciente?
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
Los equipos de calentamiento por inducción, también conocidos como calentadores por inducción, son dispositivos industriales inteligentes de calentamiento desarrollados a partir de las leyes de la inducción electromagnética y del efecto Joule. A diferencia de los equipos de calentamiento tradicionales, que calientan las piezas mediante la radiación de una fuente de calor o la conducción a través de un medio, los equipos de calentamiento por inducción convierten directamente la energía eléctrica de frecuencia industrial en energía de campo magnético alterno de alta frecuencia, ultrasónica y de media frecuencia, lo que provoca que las corrientes parásitas generen calor en el interior de la pieza metálica, logrando así un calentamiento preciso sin contacto, sin medios intermedios ni llama abierta. En pocas palabras, el calentador por inducción no requiere la quema de carbón, gas o petróleo, ni tampoco el calentamiento mediante alambre de resistencia. El equipo puede calentar rápidamente diversos metales conductores mediante la conversión de energía eléctrica en un campo magnético. Puede llevar a cabo con precisión una amplia gama de procesos de tratamiento térmico de metales, entre los que se incluyen el temple, el recocido, el templado, la soldadura fuerte, el ensamblaje en caliente, la fundición de metales, el precalentamiento previo a la forja y el alivio de tensiones. La máquina de calentamiento por inducción es actualmente el equipo de calentamiento más utilizado, rentable y respetuoso con el medio ambiente en el sector del tratamiento térmico industrial.

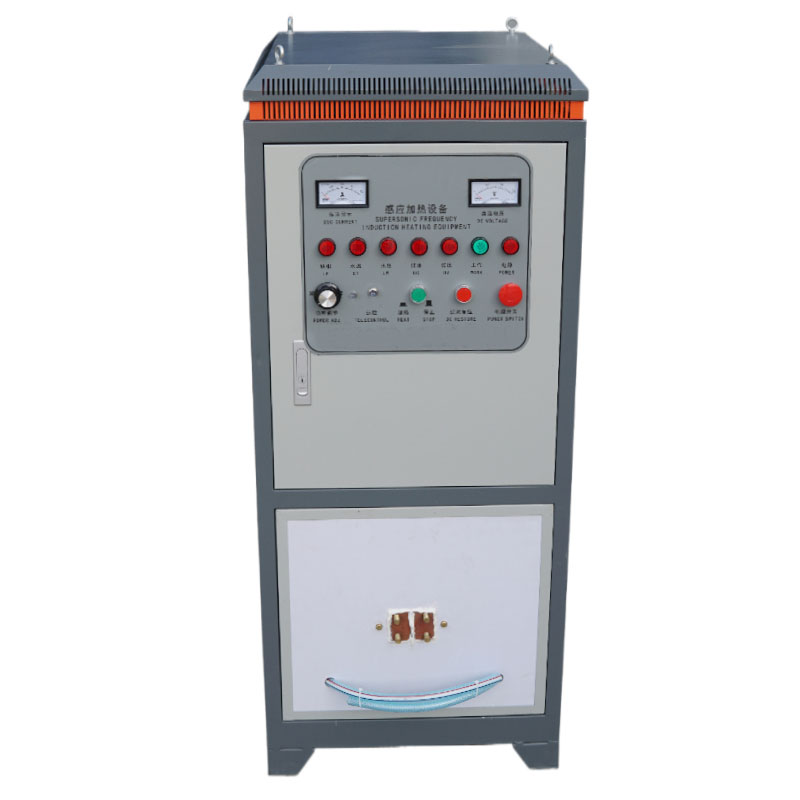
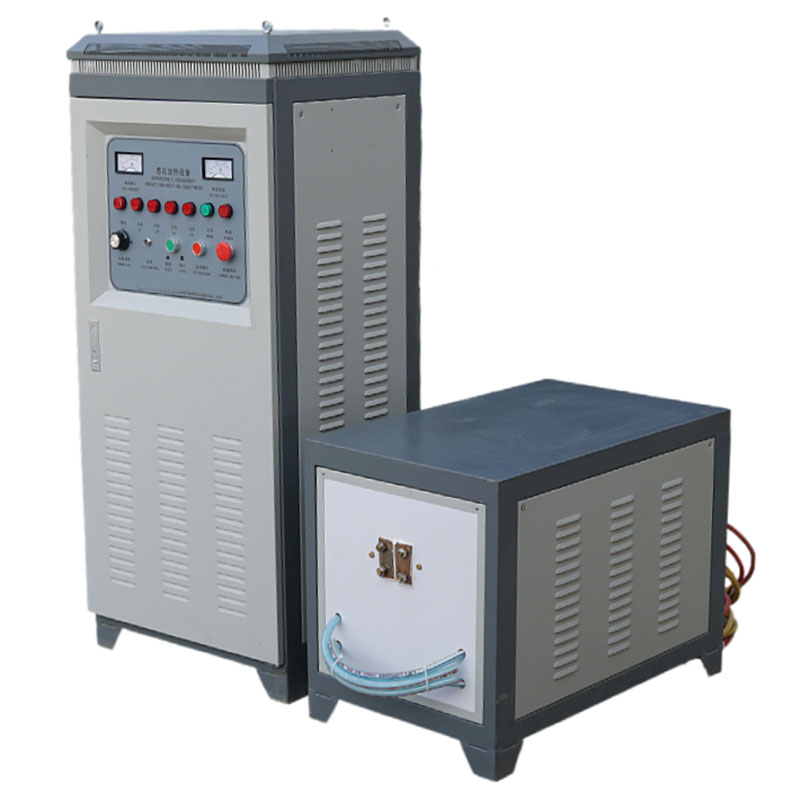
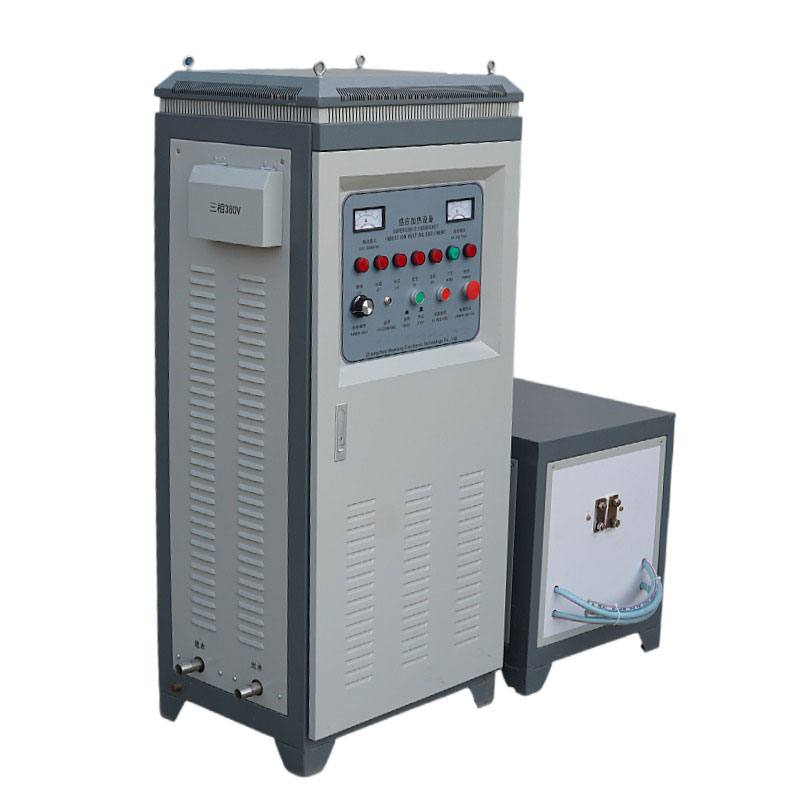

Las principales ventajas de los equipos de media frecuencia son su gran capacidad de penetración térmica, su gran profundidad de calentamiento y su amplio rango de potencia. Se utilizan principalmente para el calentamiento por penetración global de piezas metálicas grandes y de paredes gruesas, lo que garantiza un aumento uniforme de la temperatura y elimina el sobrecalentamiento superficial y el estancamiento interno. Este equipo cuenta con un amplio rango de potencia, adecuado para el precalentamiento de piezas pequeñas, y también puede satisfacer las necesidades de aplicaciones de alta resistencia, como piezas mecánicas de gran tamaño y la fundición de metales no ferrosos.
Aplicaciones principales
Fundición de acero, cobre, aluminio, oro, plata y otros metales no ferrosos.
Templado integral de ejes, engranajes y rodamientos de gran tamaño.
Precalentamiento previo a la forja de piezas mecánicas pesadas, tratamiento térmico de tubos de pared gruesa y forja en caliente de metales.
De amplia aplicación en los sectores de la fundición metalúrgica, la maquinaria pesada y las piezas de gran tamaño para la industria del automóvil.
Los equipos de frecuencia ultraalta son los más versátiles y adaptables del sector. Ofrecen un equilibrio entre la profundidad de calentamiento y la precisión del calentamiento superficial, lo que garantiza una excelente uniformidad del calentamiento y se adapta perfectamente a los procesos de tratamiento térmico de profundidad baja y media. Su profundidad de calentamiento se sitúa entre la de la frecuencia media y la de la alta frecuencia, lo que satisface las necesidades de temple superficial de piezas de tamaño pequeño a mediano, y también resulta adecuado para procesos convencionales de soldadura fuerte, recocido y montaje térmico, cubriendo así casi todas las condiciones habituales de mecanizado y procesamiento de piezas metálicas.
Aplicaciones principales
Templado superficial de piezas mecánicas como engranajes, ruedas dentadas, ejes estriados y pasadores.
Soldadura fuerte de tubos de cobre, tubos de aluminio y piezas de acero inoxidable.
Montaje y desmontaje térmico de rotores y cojinetes de motores.
Recocido y eliminación de tensiones en accesorios de ferretería.
Los equipos de alta frecuencia se centran en un calentamiento preciso, superficial y de áreas reducidas. Aprovechando el efecto piel de alta frecuencia, consigue un calentamiento preciso, un aumento de temperatura extremadamente rápido y una deformación mínima de la pieza, sin provocar impacto térmico en las zonas no sometidas a tratamiento. Este equipo es compacto, fácil de manejar y tiene una respuesta rápida, siendo adecuado principalmente para el mecanizado de piezas metálicas pequeñas, de precisión y de paredes delgadas.
Aplicaciones principales
Soldadura fuerte de herramientas de corte, brocas y hojas de sierra.
Endurecimiento superficial de piezas pequeñas de precisión.
Soldadura de joyas y pequeñas piezas de ferretería.
Recocido y enderezado de piezas metálicas pequeñas.
Calentamiento de los cilindros de las máquinas de moldeo por inyección y tratamiento térmico de componentes electrónicos de precisión.
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
El calentamiento por inducción utiliza un modo de calentamiento endógeno, lo que elimina la pérdida de calor a través de medios intermedios. La eficiencia de conversión térmica del equipo puede superar el 90%. En las mismas condiciones de procesamiento, los equipos de calentamiento por inducción pueden ahorrar entre un 30% y un 50% de energía. No requiere precalentamiento ni calentamiento de todo el horno, lo que permite un calentamiento puntual y bajo demanda sin desperdicio de energía. Su uso a largo plazo puede reducir significativamente los costes de electricidad, consumibles y combustible de la empresa, lo que se traduce en importantes beneficios económicos.
El equipo se calienta inmediatamente al encenderse, y las piezas pueden completar el calentamiento y el procesamiento en un plazo que va desde unos segundos hasta varias decenas de segundos. El ciclo de procesamiento de una sola pieza se reduce considerablemente. Al mismo tiempo, el proceso de calentamiento concentrado y la rápida respuesta térmica lo hacen adecuado para líneas de producción continuas a gran escala, lo que mejora de forma efectiva la capacidad de producción global del taller. En comparación con los métodos de calentamiento tradicionales, la eficiencia de la producción puede multiplicarse por 1 a 3, satisfaciendo perfectamente las necesidades de la producción industrial a gran escala.
El equipo permite controlar con precisión la temperatura, la profundidad y el área de calentamiento mediante el ajuste de la frecuencia, la potencia y el tiempo de calentamiento, lo que permite lograr fácilmente un calentamiento diferenciado para aplicaciones localizadas, en puntos fijos, superficiales y generales. Las piezas se calientan de manera uniforme con una deformación térmica mínima, lo que se traduce en una gran uniformidad en el procesamiento y una elevada tasa de rendimiento, cumpliendo plenamente los requisitos de procesamiento de precisión de las piezas mecánicas de precisión y los accesorios de ferretería de alta gama.
El calentamiento por inducción se basa en la conversión pura de energía eléctrica en energía física a lo largo de todo el proceso, sin llama abierta, humo, gases residuales, residuos ni contaminación acústica. No consume oxígeno en el taller y no genera emisiones derivadas de la combustión de combustibles.
El equipo utiliza un modo de calentamiento sin contacto, sin contacto directo entre la bobina de inducción y la pieza de trabajo, lo que elimina el desgaste de los electrodos, los arañazos en la superficie de la pieza y la contaminación por impurezas. Al mismo tiempo, la velocidad de calentamiento es elevada y el tiempo de permanencia de la pieza a alta temperatura es breve, lo que reduce eficazmente problemas como la oxidación del metal, la descarburación, la deformación y la formación de grietas.
Este equipo es compatible con todos los materiales metálicos conductores, incluidos el acero, el hierro, el cobre, el aluminio, el acero inoxidable, el carburo cementado y los metales preciosos. Independientemente del tamaño, el grosor o la forma irregular de la pieza de trabajo, se puede combinar con los modelos de equipo correspondientes y bobinas personalizadas. Abarca de forma integral diversos procesos, como el tratamiento térmico, la soldadura, la fundición, el precalentamiento y el montaje en caliente, adaptándose a casi todas las industrias de procesamiento de metales.
La nueva generación de equipos de calentamiento por inducción permite guardar parámetros, arrancar o detener el equipo con un solo botón, controlarlo a distancia y obtener estadísticas de datos, y puede integrarse a la perfección con brazos robóticos, cintas transportadoras y líneas de producción automatizadas. Este equipo permite una producción continua sin personal, con carga y descarga automáticas, calentamiento automático y descarga automática, lo que reduce significativamente los costes de mano de obra, mejora la estandarización de la producción y se adapta a la tendencia de la fabricación inteligente.
Los componentes principales del equipo están fabricados con materiales de alta calidad de grado industrial, resistentes al desgaste, a las altas temperaturas y muy estables. No hay piezas de desgaste que se dañen fácilmente, lo que elimina la necesidad de sustituciones frecuentes de consumibles. Equipado con un completo sistema de refrigeración y módulos de protección, puede funcionar de forma estable durante mucho tiempo. En condiciones normales de funcionamiento, la vida útil del equipo puede alcanzar los 8-10 años, y solo requiere una limpieza y un mantenimiento sencillos a diario. Los costes de mantenimiento son mucho más bajos que los de los equipos de calefacción tradicionales.
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
Se utiliza principalmente para el temple superficial, el revenido, el recocido y el tratamiento de alivio de tensiones de diversos engranajes, ejes estriados, pasadores, ruedas dentadas, moldes, tornillos y rodamientos. Mejora de forma eficaz la dureza, la resistencia al desgaste y la resistencia a la fatiga de las piezas, prolonga la vida útil de los componentes mecánicos y garantiza la estabilidad del funcionamiento de los equipos.
Se utiliza ampliamente en la soldadura fuerte y el tratamiento térmico de herramientas manuales y eléctricas, como herramientas de corte, brocas, machos de roscar, hojas de sierra, llaves, alicates y martillos. La tecnología de procesamiento es estable; el producto acabado presenta una alta precisión, un aspecto liso, ausencia de defectos de oxidación y una tasa de calificación del producto extremadamente alta.
Adecuado para el montaje y desmontaje en caliente de rotores y estatores de motores, la soldadura de precisión de barras colectoras de cobre y aluminio, el tratamiento térmico de componentes de baterías de nuevas energías, el procesamiento de componentes de puntos de recarga y el recocido de componentes de transformadores. Ofrece una alta precisión de procesamiento, no daña las piezas de trabajo y es compatible con los estándares de fabricación de precisión de alta gama del sector de las nuevas energías.
Se puede utilizar para la fusión rápida, la purificación y la fundición de metales no ferrosos, como el oro, la plata, el cobre, el aluminio, el zinc y el estaño. También es adecuado para el precalentamiento de piezas fundidas y forjadas de gran tamaño antes del forjado y el tratamiento térmico de metales de paredes gruesas. Velocidad de fusión rápida, material homogéneo y sin contaminación por impurezas.
Para el temple, el montaje en caliente y el precalentamiento de piezas pesadas, como semiejes de automóvil, cigüeñales, bielas, componentes de chasis, discos de freno, engranajes de maquinaria industrial y piezas de maquinaria minera. Gran estabilidad del proceso, que cumple con los requisitos de alta resistencia de las piezas industriales pesadas.
Se utiliza para el recocido, la soldadura y el calentamiento de precisión de terminales metálicos de precisión, componentes de instrumentos y piezas de ferretería en miniatura. La zona de calentamiento precisa garantiza que no se produzcan daños en los componentes de precisión circundantes, lo que lo hace adecuado para salas blancas y entornos de producción de alta precisión.
Adecuado para el recocido final, el precalentamiento para el doblado, el tratamiento térmico de soldaduras y el conformado por expansión en caliente de tubos de acero, cobre y aluminio. El calentamiento uniforme evita eficazmente la aparición de grietas y deformaciones durante el procesamiento de los tubos.
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
No. Los equipos de calentamiento por inducción se basan en el efecto electromagnético de las corrientes parásitas para calentar, y solo son eficaces con metales conductores como el acero, el hierro, el cobre y el aluminio. Los materiales no metálicos, como los plásticos, la madera, la cerámica, el vidrio y el caucho, no tienen propiedades conductoras y no pueden generar corrientes parásitas, por lo que no pueden calentarse con equipos de calentamiento por inducción.
Los equipos de calentamiento por inducción son mucho más eficientes energéticamente que los hornos de resistencia, lo que supone una ventaja significativa en cuanto al ahorro energético. Los hornos de resistencia se basan en la radiación del alambre de resistencia para la transferencia de calor, lo que da lugar a una elevada pérdida de calor, un tiempo de precalentamiento prolongado y un elevado consumo de energía ineficaz, con una eficiencia térmica de solo alrededor del 50%. Los equipos de calentamiento por inducción generan calor internamente, sin pérdidas en el medio, y su eficiencia térmica puede superar el 90%.
En condiciones normales de funcionamiento, se puede lograr un ahorro energético total de 30%-50%, lo que reduce significativamente los costes de electricidad a largo plazo.
En condiciones normales y estandarizadas de funcionamiento, la probabilidad de que la pieza se oxide o se deforme es extremadamente baja. El calentamiento por inducción se produce con gran rapidez y el tiempo de permanencia de la pieza a alta temperatura es breve, lo que reduce considerablemente el tiempo de reacción de la oxidación. Al mismo tiempo, la zona de calentamiento se puede controlar con precisión, y las zonas que no se someten a tratamiento no se calientan. En comparación con los equipos tradicionales que aplican un calentamiento general prolongado, este sistema permite minimizar los problemas de oxidación, descarburación y deformación térmica de la pieza, mejorando así la calidad de los productos acabados.
La elección del núcleo depende del proceso de calentamiento y de las especificaciones de la pieza de trabajo. Los equipos de alta frecuencia son adecuados para la soldadura superficial, el temple y el recocido de piezas pequeñas de precisión. Los equipos de ultraalta frecuencia son los más versátiles y resultan adecuados para el tratamiento térmico superficial, la soldadura fuerte y el ensamblaje en caliente de piezas pequeñas y medianas. Los equipos de media frecuencia tienen una gran profundidad de calentamiento, por lo que son adecuados para fundir piezas de gran tamaño, precalentar antes de la forja y realizar el temple general de piezas gruesas; basta con una adaptación precisa en función de las necesidades.
Los equipos industriales de alta potencia de media frecuencia, ultrasónicos y de alta frecuencia de tipo dividido deben utilizar un sistema de refrigeración por circulación de agua purificada en circuito cerrado. Los equipos de alta frecuencia pequeños e integrados con refrigeración por aire no requieren agua. El uso de agua purificada evita eficazmente la acumulación de incrustaciones en las tuberías y los serpentines, lo que previene problemas como la reducción de la potencia de salida, las alarmas por sobrecalentamiento y la reducción de la vida útil debido a una disipación deficiente del calor.
El inductor de grado industrial admite un funcionamiento continuo las 24 horas del día, por lo que es adecuado para líneas de producción en serie. El equipo cuenta con un completo sistema de refrigeración y múltiples módulos de protección, lo que garantiza una disipación estable del calor y una protección integral. Siempre que el suministro de agua y electricidad sea normal y se realice un mantenimiento periódico, puede funcionar de forma continua y estable durante mucho tiempo sin paradas frecuentes.
Se puede ajustar con precisión. La profundidad de calentamiento viene determinada principalmente por la frecuencia de funcionamiento del equipo, la potencia de salida y el tiempo de calentamiento. Cuanto menor sea la frecuencia, mayor sea la potencia y más largo sea el tiempo de calentamiento, mayor será la profundidad de penetración del calor. Los operarios pueden ajustar con precisión los parámetros según los requisitos del proceso y, con bobinas personalizadas, conseguir con exactitud efectos de calentamiento diferenciados para capas superficiales, medias y profundas.
Sí. El cobre y el aluminio son metales con una excelente conductividad, perfectamente adecuados para los procesos de calentamiento por inducción. El equipo puede llevar a cabo de forma eficiente procesos como la soldadura fuerte, el recocido, el montaje térmico, el precalentamiento y la fusión de piezas de cobre y aluminio. Debido a la alta conductividad térmica y la baja permeabilidad magnética del cobre y el aluminio, la potencia del equipo puede aumentarse adecuadamente durante el procesamiento, ajustando los parámetros específicos del proceso para garantizar unos efectos de calentamiento uniformes y estables.
Sí, esta es una de las principales ventajas de los equipos de calentamiento por inducción. Al diseñar una bobina de inducción con una forma especial, esta se adapta con precisión a la zona de la pieza que se desea calentar. En combinación con un ajuste preciso de la potencia y la frecuencia, permite lograr un calentamiento localizado, específico, en los extremos y en forma de ranura de zonas concretas de la pieza. Apenas se produce un aumento de temperatura en las zonas no procesadas, lo que se adapta perfectamente a las necesidades del mecanizado de precisión.
Las bajas temperaturas normales no afectarán al funcionamiento básico del equipo, y las operaciones de producción habituales podrán continuar. Sin embargo, en invierno, las bajas temperaturas pueden provocar fácilmente la congelación de las tuberías de los equipos refrigerados por agua. Tras la parada, es necesario vaciar rápidamente el agua residual de las tuberías para evitar que se congele y se produzcan grietas. Además, en entornos con bajas temperaturas, los equipos pueden precalentarse brevemente en condiciones de marcha en vacío tras el arranque para garantizar un funcionamiento más estable.