Что такое матрицы для кузнечных силовых молотов?
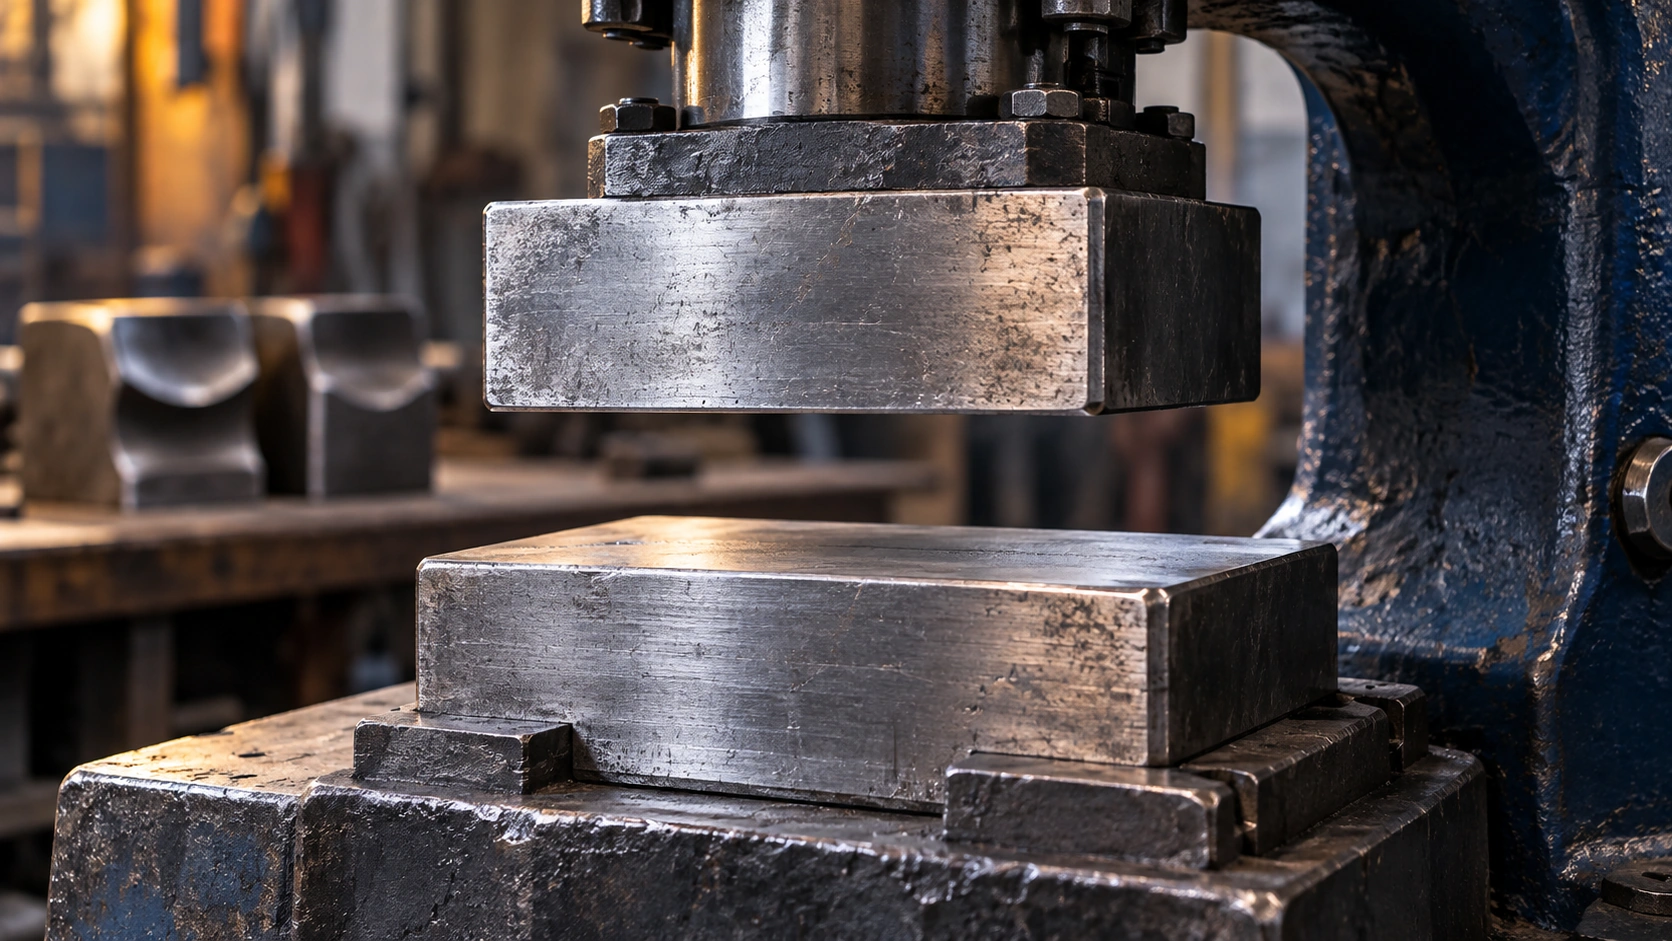
Обычный силовой молот имеет верхнюю матрицу, закрепленную на его поршне, и нижнюю матрицу, поддерживаемую узлом наковальни. В процессе ковки заготовка размещается между этими поверхностями. Повторные удары приводят к деформации нагретого материала.
При кузнечном деле в открытых штампах штампы, как правило, не охватывают заготовку целиком. Оператор контролирует форму заготовки путем её подачи, поворота и перемещения. Техника использования инструментов и манипуляций с заготовкой взаимосвязаны.
Слово “матрица” может также обозначать инструмент для формовки, используемый при ковке в закрытых матрицах. Установка формовочного инструмента на обычный мастерский молоток не делает его автоматически пригодным для промышленной ковки в закрытых матрицах.
Почему геометрия штампа имеет значение при горячей ковке
Поверхность матрицы определяет характер её первоначального контакта с заготовкой. Широкая поверхность распределяет нагрузку иначе, чем узкий закруглённый профиль. Кривизна, ориентация и площадь контакта влияют на локальную деформацию.
Однако форма заготовок определяется не только самой матрицей. К другим факторам относятся:
- Материал заготовки и температура ковки.
- Исходные размеры и требуемое сечение.
- Управление выдувом и позиционирование заготовки.
- Выравнивание штампа и состояние поверхности.
- Доступное свободное пространство и возможность доступа к инструменту.
Например, инструмент, который быстро снимает материал при черновой обработке, может оставить поверхность, непригодную для чистовой обработки. На производстве может использоваться один профиль для уменьшения сечения, а другой — для его доработки.
Названия штампов также различаются у разных поставщиков. Термины “Drawing”, “Fullering”, “Crown” и “Convex” могут обозначать пересекающиеся формы.
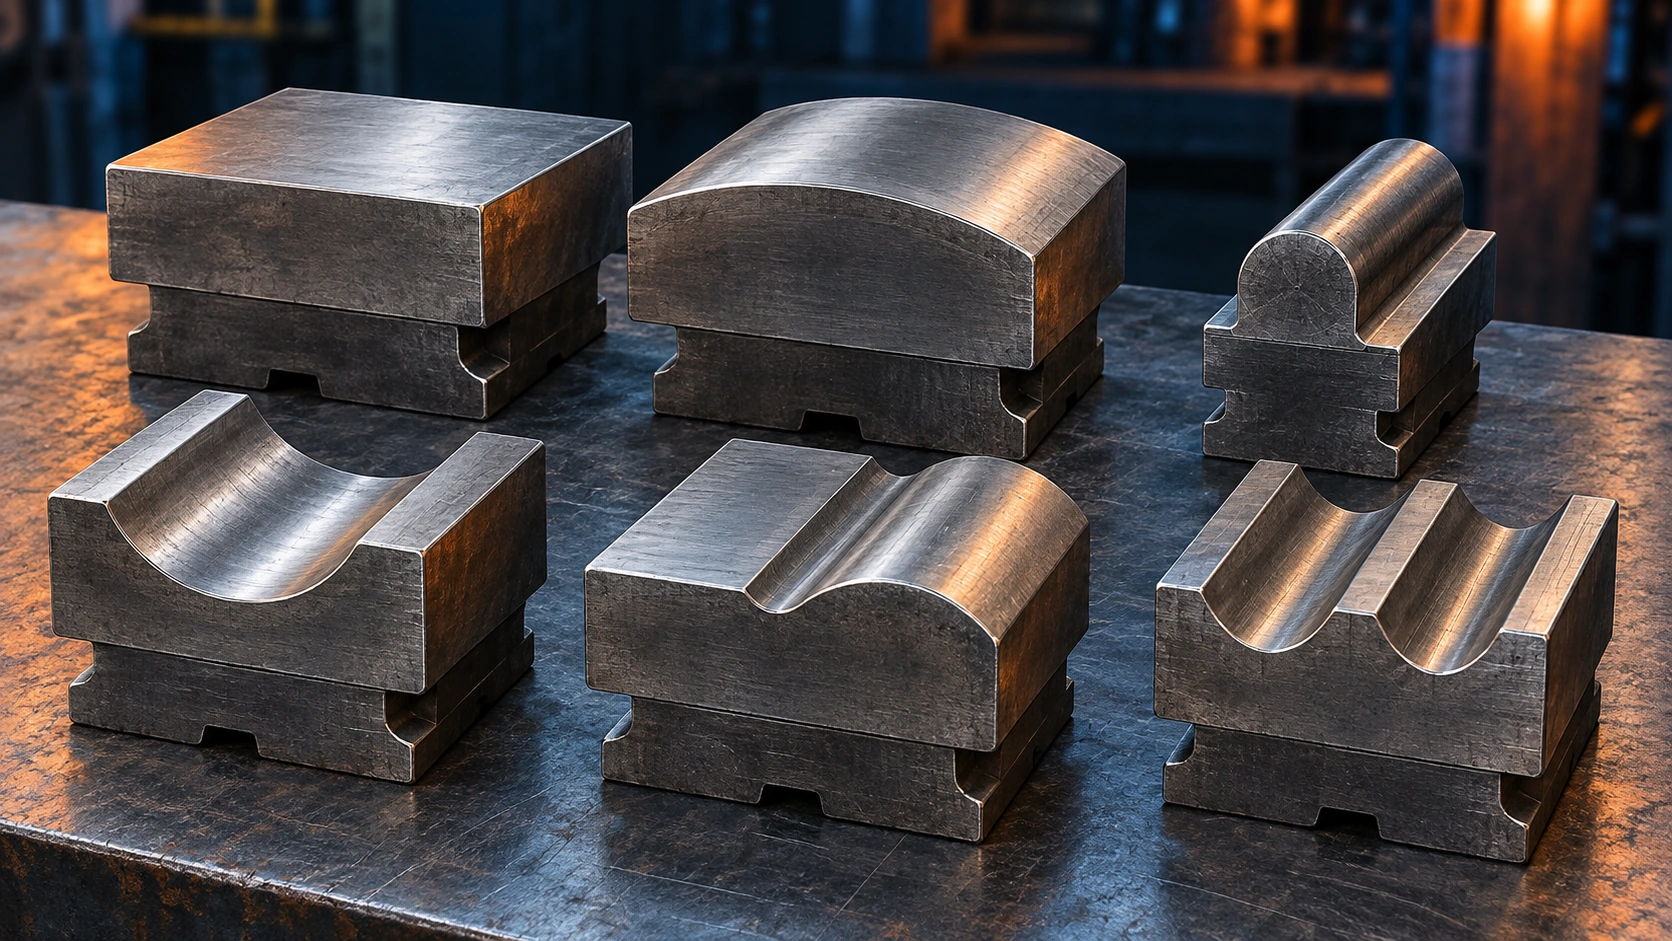
Плоские матрицы: общая формовка и доработка поверхности
Плоские матрицы имеют широкие, практически плоские рабочие поверхности. Они служат удобной основой для выполнения общих кузнечных работ, в том числе для выравнивания заготовок и придания им прямоугольного сечения. Опытные мастера могут также использовать плоские матрицы для вытяжки материала. Вытяжка — это не прерогатива исключительно закругленных инструментов.
Для цеха, занимающегося обработкой разнообразных заготовок, перед заказом нескольких специализированных профилей стоит оценить плоскую пару. Она может служить эталонной поверхностью при проверке, сохраняет ли заготовка прямоугольность или требует ли кованая деталь корректировки.
Рабочая поверхность — это лишь часть технических характеристик. Не менее важны радиусы закругления кромок, размеры и детали крепления.
Типичные области применения
- Сглаживание участков лопаток и заготовок инструментов.
- Обработка прямоугольных заготовок.
- Общие принципы формовки в открытой матрице.
- Выравнивание поверхностей после грубой деформации.
Плоские матрицы не гарантируют гладкости готовой поверхности. На результат по-прежнему влияют окалина, температура заготовки, позиционирование и состояние матрицы.
Тяговые матрицы: сужение профиля и удлинение заготовки
В штампах для вытяжки обычно используются закругленные профили, которые сосредотачивают контакт на меньшей площади, чем широкие плоские поверхности. Они предназначены для операций, при которых происходит уменьшение сечения и удлинение материала.
Операция вытяжки целесообразна в тех случаях, когда в цехе в качестве исходного материала используется заготовка большей толщины, чем требуется для готового профиля. Примерами могут служить подготовка удлиненной заготовки или уменьшение размера части прутка перед последующей формовкой.
Различные волочильные матрицы могут вести себя по-разному. Радиус и ориентация должны соответствовать заготовке и этапу обработки. Профиль, подходящий для черновой обработки заготовки, может оказаться слишком агрессивным для тонкой чистовой обработки.
Типичные области применения
- Вытяжка прутков и заготовок.
- Подготовка удлиненных заготовок для инструментов.
- Уменьшение выделенных участков.
- Определение переходов до завершения работы.
Матрицы Фуллера: локализованное сжатие и переходы
Инструменты для фуллеринга создают локальную деформацию за счет использования закругленных контактных поверхностей. В зависимости от профиля и ориентации они могут способствовать формированию суженной области, перемещению материала или созданию перехода между участками.
Для покупателей важным критерием является требуемый результат. Нужно ли вам удлинить всю заготовку, выделить отдельный участок или сформировать контролируемый переход? Объясните это поставщику инструмента, а не просто запрашивайте “матрицы с углублением”.”
Типичные области применения
- Выделение материала для последующей обработки.
- Создание переходов и переходных участков.
- Подготовка изменений в поперечном сечении.
- Локальное распространение или тянущее ощущение.
Фуллерирование — это не резка. Закругленный фуллер предназначен для вытеснения материала, а не для выполнения функций острой режущей кромки. Для специализированного режущего инструмента требуется отдельная оценка пригодности станка и порядка работы.
Корончатые и выпуклые матрицы: закруглённые профили для универсальной формовки
Матрицы типа «корона» и «выпуклая» имеют изогнутые рабочие поверхности, хотя поставщики используют эти термины по-разному. Некоторые профили обеспечивают более широкую закругленную зону контакта, чем матрицы для агрессивной вытяжки.
Они могут подойти для мастерских, которым требуется инструмент с закруглённой формой для придания формы, при этом сохраняя более плавный профиль контакта. Их полезность зависит от фактической кривизны, размеров заготовки и характеристик управления молотком.
Типичные области применения
- Разработка конусов.
- Общий чертеж с закруглённым профилем.
- Формирование плавных переходов.
- Работа в местах, где широкий плоский контакт менее удобен.
Не следует полагать, что любая матрица коронного типа соответствует любой выпуклой матрице. Попросите предоставить чертеж сечения, на котором указаны кривизна и размеры рабочей поверхности.
Комбинированные матрицы: два рабочих профиля в одном наборе
Комбинированные матрицы объединяют два профиля в одном наборе матриц. Типичными примерами являются комбинации «тяжка и плоская обработка» или «выемка и плоская обработка».
Практическая привлекательность заключается в организации рабочего процесса. Соответствующая конфигурация позволяет оператору переключаться между черновой обработкой и финишной обработкой поверхности без замены матриц. Это может быть полезно при выполнении смешанных операций на одной и той же заготовке.
Компромиссом является доступная рабочая площадь. Каждый профиль занимает лишь часть поверхности, а переход между профилями также требует внимания.
Перед оформлением заказа обсудите полезную ширину каждого участка, выравнивание верхнего и нижнего профилей, а также любые ограничения относительно мест нанесения ударов. Комплект из нескольких элементов не всегда является более предпочтительным вариантом по сравнению с отдельными парами полной ширины.
Опрессовочные и специальные инструменты для формовки
Штампы и другие профильные инструменты придают металлу заданное поперечное сечение или форму. В зависимости от утвержденной схемы инструментальной оснастки они могут использоваться для формирования круглых сечений, повторения определенных деталей или создания элементов, необходимых для последующей механической обработки.
Типичные области применения
- Формирование выбранных участков на стержнях.
- Повторение простых операций при изготовлении небольших партий.
- Подготовка заготовок к последующей механической обработке.
- Обеспечение выполнения определённых декоративных или инструментальных операций.
Формованная канавка не гарантирует окончательную точность размеров. Важную роль по-прежнему играют температура, объем заготовки, позиционирование и последующая обработка. Для изготовления некоторых деталей требуется несколько этапов и более одного инструмента.
Штампы для текстурирования декоративных изделий из кованого железа
Инструменты для придания текстуры позволяют создавать задуманные узоры на поверхности. Они могут пригодиться при изготовлении художественных решеток, фурнитуры и других видимых металлоконструкций, где характер поверхности является частью дизайна.
Желаемую текстуру следует оценивать по образцу, а не судить только по поверхности, обрабатываемой инструментом. Размеры заготовки, масштаб и последующая отделка могут изменить её внешний вид.
Приложите эталонную фотографию и укажите, должна ли текстура оставаться видимой после шлифования, полирования или нанесения покрытия. Также уточните, где на заготовке начинается и заканчивается узор.
Инструменты для текстурирования должны быть четко обозначены и храниться отдельно от штампов для гладкой отделки, чтобы избежать случайных повреждений при выполнении другого заказа.
Инструменты для седел и верхние инструменты: аксессуары, выходящие за рамки фиксированных матриц
Некоторые системы ударных молотов поддерживают сертифицированные седельные инструменты, верхние инструменты или направляемые приспособления. Их использование позволяет добавлять новые операции без замены основной пары фиксированных матриц.
Это не просто взаимозаменяемые блоки штампов. Их фиксация, опора, рабочий зазор и предполагаемая нагрузка должны оцениваться как единое целое.
Перед использованием насадки необходимо выяснить, одобрен ли данный аксессуар производителем инструмента и какие требования предъявляются к его эксплуатации. Совместимость с рабочей зоной отбойного молотка — лишь один из факторов; не менее важны надежное крепление и возможность управления со стороны оператора.
Сравнение типов матриц для ударных молотов
| Тип матрицы или инструмента | Основная функция | Пример применения | Ключевой момент, который необходимо проверить |
|---|---|---|---|
| Плоские матрицы | Широкий контакт и общее формирование | Расправление заготовки инструмента | Размер поверхности, радиусы краев и выравнивание |
| Штампы для вытяжки | Укорачивание и удлинение профиля | Отрезка заготовки | Радиус, ориентация и пригодность заготовки |
| Матрицы для фуллерирования | Локальная деформация | Организация переходного периода | Характеристики и местоположение редукции |
| Корончатые или выпуклые матрицы | Закругленный контакт для придания формы | Создание конуса | Фактическая кривизна, а не только название |
| Комбинированные штампы | Два профиля в одном наборе | Черновая обработка с последующей доработкой | Полезная площадь и допустимая нагрузка |
| Инструменты для штамповки или формовки | Наведение на выбранные элементы | Повторение фрагмента такта | Объем запасов, распродажа и выпуск |
| Матрицы для текстурирования | Намеренный узор на поверхности | Декоративные изделия из железа | Пример внешнего вида и припуск на отделку |
| Сертифицированные седельные или верхние инструменты | Дополнительные операции | Формирование сигналов для конкретных приложений | Сохранение, руководство и утверждение оборудования |
Проверка совместимости матриц с ударным молотком C41
Само по себе обозначение C41 не является полной спецификацией инструмента. Схожие названия моделей или номинальный вес молотка не гарантируют, что матрицы разных производителей будут совместимы.
Проверьте монтажный интерфейс, габаритные размеры и рабочую высоту. В зависимости от конструкции интерфейс может включать в себя соединения типа «ласточкин хвост», шпонки, клинья, болты или специальный держатель.
Предоставьте поставщикам силовых молотов:
- Производитель, модель и серийный номер оборудования (при наличии).
- Фотографии как самих штампов, так и их креплений.
- Чертежи с размерами монтажных поверхностей.
- Текущая высота матрицы и доступный рабочий зазор.
- Размеры материала и заготовок.
- Требуемый профиль инструмента и предполагаемая операция.
Не вдавливайте матрицу на место силой и не прибегайте к импровизированным способам её фиксации, чтобы компенсировать несоответствие. Получите подтверждение точной схемы сборки.
Материал, термообработка и условия эксплуатации
Инструмент для ударных молотов подвергается многократным ударам и контакту с раскалённым заготовками. Его эксплуатационные характеристики зависят от совокупности таких факторов, как материал, термическая обработка, геометрия и условия эксплуатации.
Максимальная твердость — не единственная цель. Инструмент также должен обладать достаточной вязкостью для эксплуатации. Название материала без указания информации о термообработке даёт неполное представление о поставляемой матрице.
Уточняйте марку стали, состояние обработки и любые эксплуатационные требования, включая предварительный нагрев, если это предусмотрено. Не применяйте рекомендации по температуре или твердости, относящиеся к другому изделию, без предварительного подтверждения.
Не следует называть штамп “износостойким” или указывать гарантированный срок службы без предоставления подтверждающей информации. На степень износа влияют состояние изделия при поставке, условия эксплуатации и техническое обслуживание.
Обсуждение инструментов для ударных молотов с компанией «Guigong Machinery»
Конструктивное обсуждение вопросов, связанных с инструментом, начинается с детали, которую необходимо изготовить. Укажите марку материала, размеры заготовки, требуемую форму, а также приложите фотографии или чертежи существующей установки.
При запросе информации о новом станке укажите операции, которые вы планируете выполнять, и уточните, какие штампы входят в конфигурацию, указанную в предложении. В случае существующего станка предоставьте монтажные размеры, прежде чем обсуждать вопрос о замене инструмента.
Посетите Страница продукта «Кузнечный силовой молот» компании Guigong Machinery чтобы отправить свои требования. В рамках подготовки коммерческого предложения необходимо подтвердить наличие инструментов и совместимость моделей.
Узнайте больше о кузнечных силовых молотахЧасто задаваемые вопросы о матрицах для кузнечных гидравлических молотов
1. Для чего используются матрицы для силовых молотов?
Матрицы силового молота соприкасаются с нагретой заготовкой и обеспечивают её деформацию под действием повторяющихся ударов. Различные профили матриц позволяют выполнять сплющивание, вытяжку, прокатку, формовку или текстурирование. Конечный результат также зависит от температуры заготовки, её положения и мастерства оператора. Матрицы должны соответствовать как предполагаемой операции, так и схеме крепления на станке.
2. В чём заключается разница между плоскими матрицами и матрицами для волочения?
Плоские матрицы обладают широкими рабочими поверхностями, предназначенными для общей формовки и доводки поверхности. Матрицы для вытяжки обычно имеют закруглённый профиль с более сконцентрированной зоной контакта, что позволяет уменьшать сечения и удлинять заготовку. Плоские матрицы также могут использоваться для вытяжки материала в руках опытного мастера, поэтому различие заключается скорее в геометрии и технологическом процессе, чем в исключительных возможностях.
3. Это одно и то же — штампы для вытяжки и штампы для прорезания?
Их функции могут частично совпадать, а поставщики используют эти названия по-разному. Матрицы для вытяжки, как правило, предназначены для вытягивания материала, тогда как инструменты для формирования часто создают локальные сужения или переходы. Сравните рабочий радиус, ориентацию и чертеж профиля. Опишите требуемую форму заготовки, а не заказывайте инструмент, ориентируясь исключительно на название матрицы, указанное в рекламе.
4. Что такое комбинированные матрицы для силовых молотов?
Комбинированные матрицы объединяют в одном комплекте два рабочих профиля, например, для вытяжки и плоских профилей. Они позволяют сократить количество переналадок между совместимыми операциями. Однако каждая секция имеет меньшую рабочую площадь, чем специализированная матрица полной ширины. Необходимо проверить совмещение верхней и нижней частей, размеры полезной поверхности, а также ограничения станка по положению загрузки.
5. Все ли матрицы для ударных молотов C41 взаимозаменяемы?
Нет. Наличие общего обозначения C41 или номинального веса молотка не гарантирует совместимости. Производители могут использовать разные крепления, размеры и рабочие высоты. Укажите точную модель, предоставьте фотографии и данные о размерах креплений. Перед заказом запасных частей получите подтверждение от поставщика, а не полагайтесь на то, что матрицы от другого станка C41 подойдут.
6. Можно ли использовать штампы для гидравлического пресса на силовом молоте?
Не всегда. Гидравлический пресс и ударный молот создают разные условия нагрузки, и их крепления для инструментов могут различаться. Матрица, предназначенная для прессования, может оказаться непригодной для многократных ударов. Прежде чем рассматривать возможность совместного использования инструментов, необходимо уточнить материал, термообработку, фиксацию и сертификацию оборудования, даже если рабочие профили выглядят схожими.
7. Из какой стали должны изготавливаться штампы для силовых молотов?
Выбор подходящей марки зависит от конструкции инструмента и условий эксплуатации. При выборе материала необходимо обеспечить баланс между ударной вязкостью, износостойкостью и требованиями к горячей обработке. Не менее важную роль играет термическая обработка. Рекомендуется запросить у поставщика полную техническую спецификацию, а не ориентироваться исключительно на твердость или рассматривать различные марки инструментальной стали как прямые заменители.
8. Нужно ли предварительно нагревать матрицы для силовых молотов?
Некоторые инструменты требуют предварительного нагрева перед использованием, однако это зависит от материала, вида обработки и инструкций производителя. Универсальной температуры для всех штампов не существует. Ознакомьтесь с инструкцией по эксплуатации поставляемого вам инструмента и неукоснительно следуйте ей.
9. Как часто следует заменять матрицы силового молота?
Решение о замене зависит от состояния инструмента, а не от универсального графика. Проверяйте наличие трещин, сколов, ненадёжной фиксации и недопустимого износа профиля в соответствии с инструкциями производителя. На срок службы влияют нагрузка, материал и условия эксплуатации. Прекратите использование повреждённого инструмента и обратитесь за оценкой, если есть сомнения в его дальнейшей пригодности к эксплуатации или возможности ремонта.
10. Может ли один комплект штампов выполнять все операции ковки?
Набор универсального назначения может справиться со многими задачами, особенно при умелом обращении, но он подходит не для всех типов деталей и типоразмеров заготовок. Для выполнения специальных операций могут потребоваться инструменты с иными профилями или сертифицированные принадлежности. Подбирайте дополнительные инструменты с учетом повторяющихся производственных потребностей, а не рассчитывайте, что одна пара инструментов сможет обеспечить обработку любой формы и любой поверхности.
11. Можно ли придать существующим штампам другую форму?
Для некоторых штампов возможно перепрофилирование, однако для этого требуется разрешение и понимание их конструкции. Шлифование может изменить зазоры, выравнивание и термообработанные поверхности. Сначала предоставьте предлагаемый чертеж производителю инструмента. Не следует предполагать, что штамп, выглядящий прочным, имеет равномерную твердость или достаточный запас материала.
12. Могут ли формовые матрицы превратить мой молот в стан для ковки в закрытых матрицах?
Сами по себе — нет. КОВКА В ЗАКРЫТОЙ МАТРИЦЕ требует наличия соответствующего оборудования, инструмента, подготовки заготовки и контроля технологического процесса. Установка матрицы на обычный цеховой молот не обеспечивает этих возможностей. Перед тем как приступать к операциям, выходящим за рамки предусмотренных для данного станка задач ковки в открытой матрице, обсудите все детали изделия и производственные требования с поставщиком оборудования.