Хотите узнать актуальную цену?
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
Установка индукционного нагрева сверхзвуковой частоты представляет собой промышленную систему индукционного нагрева, предназначенную для эффективного нагрева и термической обработки электропроводящих металлов. Терминология в этой области не полностью стандартизирована среди производителей. Некоторые производители используют термин “сверхзвуковая частота” для обозначения оборудования индукционного нагрева, работающего в диапазоне десятков килогерц, в то время как другие применяют к аналогичным изделиям такие термины, как «ультразвуковая» или «сверхзвуковая частота». По этой причине покупателям следует всегда проверять фактическую рабочую частоту, выходную мощность, глубину нагрева и технические характеристики, а не полагаться исключительно на название оборудования. Машины для индукционного нагрева в диапазоне сверхзвуковых частот могут использоваться для ковки, закалки, отжига, темперирования, предварительного нагрева, термоусадки и других процессов нагрева металлов.
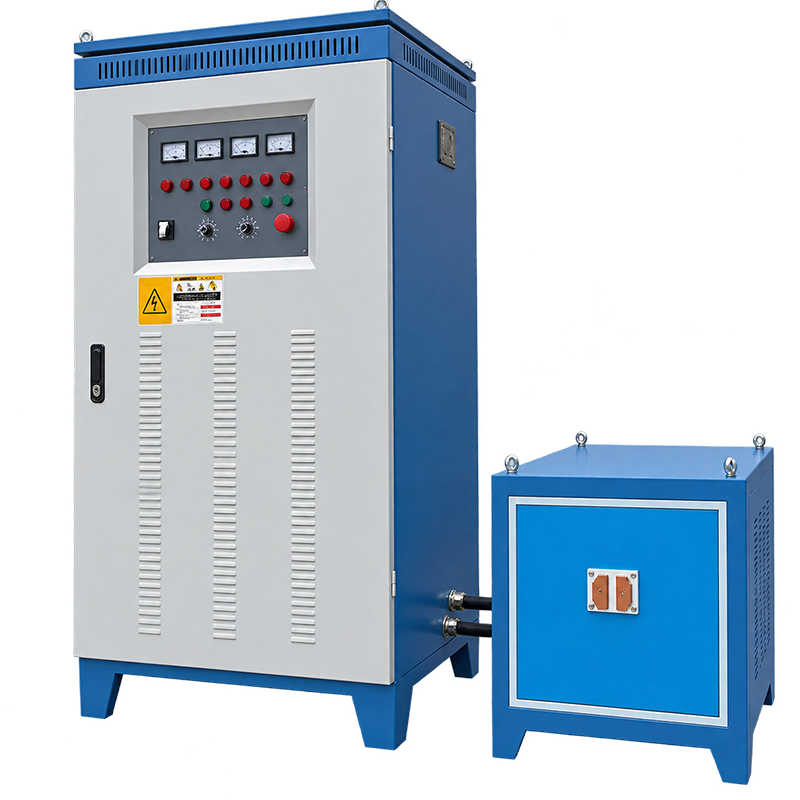
| Элементы | LSW-16 | LSW-30 | LSW-50 | LSW-60 | LSW-80 | LSW-120 | LSW-160 | LSW-200 | LSW-300 |
| Рабочее напряжение | 220 В, 50/60 Гц | 380 В, 50/60 Гц | 380 В, 50/60 Гц | 380 В, 50/60 Гц | 380 В, 50/60 Гц | 380 В, 50/60 Гц | 380 В, 50/60 Гц | 380 В, 50/60 Гц | 380 В, 50/60 Гц |
| Диапазон напряжения | – | – | 340–420 В | 340–420 В | 340–420 В | 340–420 В | 340–420 В | 340–420 В | 340–420 В |
| Максимальный входной ток | 30 А | 45А | 75 А | 90 А | 130 А | 180 А | 240 А | 320A | 480A |
| Максимальная входная мощность | 16 кВт | 30 кВт | 50 кВт | 60 кВт | 80 кВт | 120 кВт | 160 кВт | 200 кВт | 300 кВт |
| Частота колебаний | 28–40 кГц | 25–40 кГц | 18–35 кГц | 18–35 кГц | 18–35 кГц | 18–35 кГц | 18–23 кГц | 10–20 кГц | 10–20 кГц |
| Рабочий цикл | 100% | 100% | 100% | 100% | 100% | 100% | 100% | 100% | 100% |
| Расход охлаждающей воды | 20 л/мин, 0,15–0,2 МПа | 25 л/мин, 0,15–0,2 МПа | 32 л/мин, 0,1 МПа | – | – | – | – | – | – |
| Расход охлаждающей воды (электрощит / блок управления) | – | – | – | 28 л/мин, 0,15 МПа | 30 л/мин, 0,15 МПа | 45 л/мин, 0,2 МПа | 50 л/мин, 0,2 МПа | 50 л/мин, 0,2 МПа | 70 л/мин, 0,2 МПа |
| Расход охлаждающей воды (трансформаторный шкаф / переходная часть) | – | – | – | 30 л/мин, 0,15 МПа | 40 л/мин, 0,15 МПа | 55 л/мин, 0,2 МПа | 60 л/мин, 0,2 МПа | 60 л/мин, 0,2 МПа | 80 л/мин, 0,2 МПа |
| Вес | 25 кг | 48 кг | 120 кг | – | – | – | – | – | – |
| Вес (шкаф питания / блок управления) | – | – | – | 65 кг | 85 кг | 105 кг | 110 кг | 180 кг | 190 кг |
| Вес (трансформаторный шкаф / переходная часть) | – | – | – | 85 кг | 100 кг | 125 кг | 150 кг | 200 кг | 350 кг |
| Размеры (Д × Ш × В) | 420 × 200 × 360 мм | 690 × 290 × 600 мм | 550 × 650 × 1260 мм | – | – | – | – | – | – |
| Габариты (шкаф электропитания / блок управления) (Д × Ш × В) | – | – | – | 730 × 550 × 1030 мм | 600 × 480 × 1360 мм | 600 × 480 × 1360 мм | 600 × 480 × 1360 мм | 1070 × 640 × 1870 мм | 1070 × 640 × 1870 мм |
| Габаритные размеры (шкаф трансформатора / переходная часть) (Д × Ш × В) | – | – | – | 460 × 730 × 460 мм | 800 × 500 × 580 мм | 800 × 500 × 580 мм | 800 × 500 × 580 мм | 870 × 530 × 600 мм | 1020 × 530 × 690 мм |
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
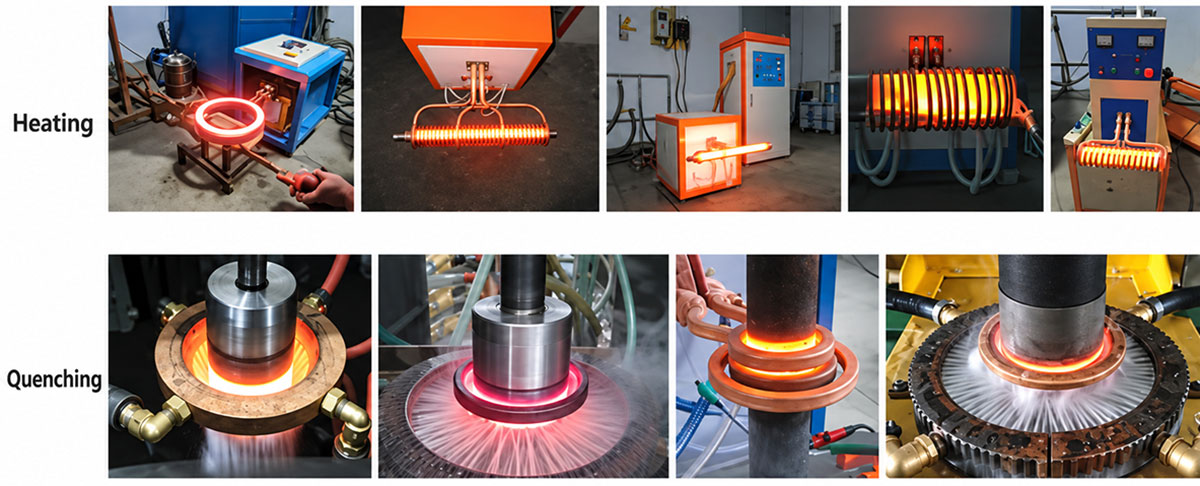
Рабочая частота зависит от конструкции оборудования и его производителя. Некоторые промышленные системы, относящиеся к категории оборудования для индукционного нагрева «супераудио» или ультразвуковой частоты, работают в диапазоне десятков килогерц. Фактическую частоту следует выбирать с учетом материала, размеров заготовки, глубины нагрева, заданной температуры и производственных требований.
Индукционный нагрев сверхвысокой частоты может применяться для ковки, закалки, отжига, темперирования, предварительного нагрева, усадки и других промышленных процессов нагрева металлов. Выбор конкретного применения зависит от частоты и мощности установки, конфигурации катушки, материала заготовки и требуемых характеристик нагрева.
Да. Оборудование для индукционного нагрева сверхзвуковой частоты можно использовать для индукционной закалки подходящих металлических деталей, таких как валы, шестерни, звездочки, штифты и другие детали машин. Параметры нагрева и процесс закалки должны быть подобраны с учетом материала и требуемой глубины закалки.
Да. Оборудование для индукционного нагрева сверхзвуковой частотой можно использовать для предварительного нагрева подходящих стальных прутков, стержней, крепежных элементов и других металлических деталей перед ковкой. Требуемая мощность оборудования зависит от материала заготовки, её размеров, заданной температуры, времени нагрева и производственной мощности.
Да. Сталь — широко используемый материал в системах индукционного нагрева. Оборудование, работающее на сверхзвуковых частотах, может быть настроено для нагрева стальных валов, шестерен, прутков, труб, крепежных элементов и других деталей. Сам процесс нагрева следует оптимизировать с учетом марки стали и геометрии заготовки.
Да. Соответствующие детали из нержавеющей стали можно нагревать с помощью индукции. Поскольку нержавеющая сталь включает в себя множество марок с различными свойствами, необходимо определять подходящую частоту, мощность, конструкцию катушки и время нагрева в зависимости от конкретного материала и заготовки.
Основное различие заключается в рабочей частоте и обусловленных ею характеристиках нагрева. Системы средней частоты обычно используются для более глубокого нагрева и обработки крупных заготовок, тогда как системы сверхзвуковой частоты могут обеспечивать иной баланс между глубиной и интенсивностью нагрева. Конкретные технические характеристики варьируются в зависимости от производителя.
Высокочастотный индукционный нагрев, как правило, обеспечивает концентрацию тепла ближе к поверхности и широко применяется для пайки, поверхностной закалки и локального нагрева. Оборудование сверхзвуковой частоты обычно работает на более низкой частоте, чем многие высокочастотные системы, и может обеспечивать большую глубину проникновения тепла при работе с подходящими заготовками.
Предоставьте поставщику информацию о материале заготовки, её размерах, весе, заданной температуре, требуемой глубине нагрева, времени нагрева, производственной мощности и предполагаемом применении. Эти параметры позволят поставщику определить подходящую частоту, диапазон мощности, конфигурацию нагревательной катушки, систему охлаждения и решение по автоматизации.
Требования к мощности зависят от материала, размеров заготовки, её веса, заданной температуры, времени нагрева, производительности, теплопотерь и КПД системы. Как правило, для более крупных заготовок или более коротких циклов нагрева требуется большая нагревательная мощность.
Да. Как правило, индукционную катушку можно спроектировать с учетом геометрии заготовки и требуемой зоны нагрева. Правильная конструкция катушки важна для обеспечения электромагнитной связи, эффективности нагрева, равномерности температуры и повторяемости производственного процесса.
На глубину нагрева влияют частота и свойства материала, а также геометрия и условия нагрева заготовки.
К важным факторам относятся рабочая частота, электропроводность, магнитные свойства, диаметр заготовки, толщина стенок, геометрия катушки, время нагрева и удельная мощность.
В целом, более низкие частоты, как правило, обеспечивают большую глубину проникновения, тогда как более высокие частоты, как правило, приводят к концентрации индуцированного нагрева ближе к поверхности. Однако фактическую глубину нагрева необходимо оценивать с учётом конкретного материала и заготовки.
Обе технологии используют электромагнитную индукцию, однако их рабочая частота и типичные характеристики нагрева могут различаться.
Среднечастотный индукционный нагрев обычно применяется в тех случаях, когда требуется более глубокий нагрев или нагрев заготовок больших размеров.
Сверхзвуковой индукционный нагрев можно выбрать в тех случаях, когда требуется иной баланс между глубиной нагрева, интенсивностью нагрева, размерами заготовки и скоростью нагрева.
Высокочастотный индукционный нагрев, как правило, обеспечивает более концентрированный нагрев в приповерхностном слое. Он широко применяется для пайки, поверхностной закалки, локального нагрева и обработки мелких деталей.
Оборудование сверхзвуковой частоты, как правило, работает на более низкой частоте, чем многие высокочастотные системы, и поэтому может обеспечивать более глубокое проникновение тепла в подходящие заготовки. Однако не существует единой частоты, которая была бы универсально подходящей для всех случаев применения.
Правильный выбор зависит от материала заготовки, её размеров, требуемой глубины нагрева, заданной температуры, времени нагрева и производственных требований.
Термин «супераудиочастота» используется в некоторых сегментах отрасли индукционного нагрева для обозначения рабочих частот, выходящих за пределы обычного диапазона аудиочастот. Однако эта терминология не является универсально стандартизированной.
В зависимости от производителя аналогичное оборудование может называться:
Установка для индукционного нагрева с использованием сверхзвуковых частот
Супер-аудио индукционный нагреватель
Оборудование для индукционного нагрева с использованием сверхзвуковых частот
Устройство для индукционного нагрева с ультразвуковой частотой
Оборудование для ультразвукового и индукционного нагрева
Установка для индукционного нагрева сверхзвуковой частоты