Хотите узнать актуальную цену?
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
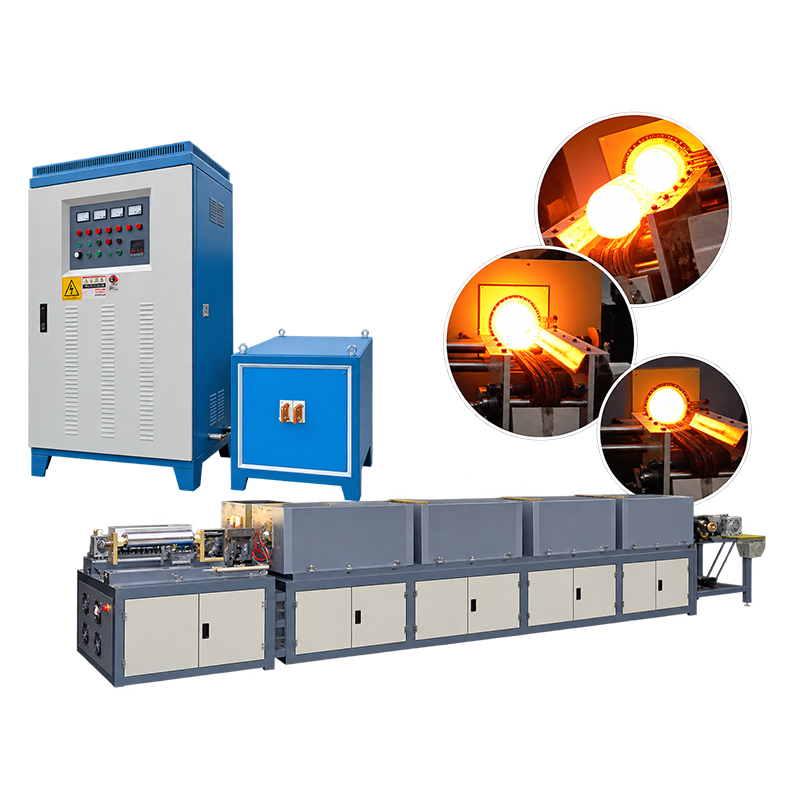
A среднечастотный индукционный нагрев оборудование — это промышленная система индукционного нагрева, предназначенная для нагрева электропроводящих металлов с помощью электромагнитной индукции. По сравнению с оборудованием для индукционного нагрева, работающим на более высоких частотах, системы средней частоты обычно выбирают в тех случаях, когда требуется относительно глубокий нагрев, быстрый рост температуры, стабильный нагрев и эффективная обработка металлических заготовок средних и крупных размеров.
Оборудование для среднечастотного индукционного нагрева широко используется для ковки металлов, индукционной закалки, отжига, темперирования, предварительного нагрева, усадки и других промышленных процессов нагрева. Выбор подходящей частоты и мощности зависит от материала заготовки, её размеров, требуемой глубины нагрева, заданной температуры, времени нагрева и производственной мощности.
| Элементы | LSW-200 | LSW-300 | LSW-400 | LSW-500 |
| Рабочее напряжение | 380 В, 50/60 Гц | 380 В, 50/60 Гц | 380 В, 50/60 Гц | 380 В, 50/60 Гц |
| Диапазон напряжения | 340–420 В | 340–420 В | 340–420 В | 340–420 В |
| Максимальный входной ток | 320A | 480A | 620A | 780A |
| Максимальная входная мощность | 200 кВт | 300 кВт | 400 кВт | 500 кВт |
| Частота колебаний | 1–8 кГц | 1–8 кГц | 1–8 кГц | 1–8 кГц |
| Рабочий цикл | 100% | 100% | 100% | 100% |
| Расход охлаждающей воды (электрощит) | 50 л/мин, 0,2 МПа | 60 л/мин, 0,2 МПа | 80 л/мин, 0,2 МПа | 90 л/мин, 0,2 МПа |
| Расход охлаждающей воды (трансформаторный шкаф) | 50 л/мин, 0,2 МПа | 60 л/мин, 0,2 МПа | 80 л/мин, 0,2 МПа | 90 л/мин, 0,2 МПа |
| Вес (шкаф питания) | 180 кг | 190 кг | 240 кг | 280 кг |
| Вес (трансформаторный шкаф) | 200 кг | 300 кг | 360 кг | 450 кг |
| Габаритные размеры (шкаф электропитания) (Д × Ш × В) | 1070 × 640 × 1870 мм | 1070 × 640 × 1870 мм | 1200×760×2060 мм | 1200×760×2060 мм |
| Габариты (шкаф трансформатора) (Д × Ш × В) | 870 × 530 × 600 мм | 1020 × 530 × 690 мм | 1150 × 530 × 690 мм | 1150 × 530 × 690 мм |
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
Определить материал заготовки. Укажите поставщику точный вид материала или его марку.
Определить размеры заготовки. Например, диаметр, длина, толщина, ширина, вес, форма и т. д.
Определите заданную температуру. Ковка, закалка, отжиг, отпуск и предварительный нагрев требуют различных технологических условий.
Определите необходимую глубину нагрева. При выборе рабочей частоты особое значение имеет требуемая глубина нагрева.
Определить время нагрева. Если заготовка должна достичь заданной температуры в течение короткого цикла, требуемая мощность может оказаться значительно выше.
Определить производственную мощность. К оборудованию, предназначенному для лабораторных испытаний или мелкосерийного производства, предъявляются иные требования, чем к линии непрерывного производства по ковке.
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
Да. Среднечастотный индукционный нагрев можно применять для подходящих марок нержавеющей стали. Поскольку марки нержавеющей стали обладают различными электрическими, тепловыми и магнитными свойствами, требуемая мощность, частота, конфигурация катушки и время нагрева могут варьироваться. Для сложных промышленных применений рекомендуется провести испытания конкретного материала.
Да. Среднечастотный индукционный нагрев можно использовать для индукционной закалки валов, шестерен, звездочек, штифтов, осей и других подходящих стальных деталей. За процессом нагрева обычно следует закалка, а окончательный профиль твердости зависит от материала, частоты, мощности, конструкции катушки, времени нагрева и условий закалки.
Да. Его можно использовать для отжига подходящих марок стали и других проводящих металлов. В зависимости от технологического процесса индукционный отжиг может снизить твердость, снять остаточные напряжения, повысить пластичность или улучшить обрабатываемость. Температура нагрева и условия охлаждения должны определяться с учетом материала и требуемого металлургического результата.
Да. Оборудование для среднечастотного индукционного нагрева можно использовать для отпуски после закалки. Оно обеспечивает контролируемый нагрев до требуемой температуры отпуска и может быть интегрировано с оборудованием для закалки и закалки в автоматизированной линии термообработки.
Да. Системы средней частоты могут подходить для обработки многих металлических заготовок средних и больших размеров. Однако для более крупных деталей, как правило, требуются соответствующая мощность, размеры катушки, охлаждающая способность и время нагрева. Оборудование следует подбирать исходя из конкретных характеристик заготовки и производственных требований.
Да. Её можно интегрировать с системами автоматической подачи, конвейерами, робототехническими системами, устройствами измерения температуры, системами закалки, ковочными прессами и системами управления на базе ПЛК. Автоматизация особенно полезна для непрерывного производства и массового выпуска продукции.
Да. Индукционные катушки могут проектироваться с учетом геометрии заготовки, зоны нагрева, требуемой глубины нагрева, метода производства и технологических требований. Правильная конструкция катушки имеет важное значение для передачи энергии, эффективности нагрева и равномерности температуры.
Мощность зависит от материала заготовки, её веса, размеров, заданной температуры, времени нагрева, производительности, теплопотерь и КПД системы. Для более крупных заготовок или более коротких циклов нагрева, как правило, требуется большая нагревательная мощность. Поэтому мощность следует рассчитывать с учётом всего технологического процесса.
Разница между индукционным нагревом средней и высокой частоты в первую очередь связана с рабочей частотой и её влиянием на распределение тепла.
В целом, с увеличением частоты индуцированный ток и нагрев, как правило, концентрируются ближе к поверхности. Более низкие частоты позволяют обеспечить более глубокое проникновение в подходящую заготовку.
Поэтому высокочастотный индукционный нагрев обычно применяется в таких областях, как: поверхностная закалка, пайка, лужение, локальный нагрев, обработка мелких деталей.
Среднечастотный индукционный нагрев часто рассматривается в тех случаях, когда для конкретной задачи требуется: большая глубина нагрева, нагрев крупных деталей, более интенсивный нагрев поперечного сечения, ковка, термообработка.
Правильная частота зависит от свойств материала, геометрии заготовки, необходимой глубины нагрева, заданной температуры, времени нагрева и производственных требований.
Во-первых, источник питания индукционного нагрева получает электроэнергию из электросети. Силовая электроника преобразует эту энергию в переменный ток с необходимой частотой.
Затем ток протекает через индукционную катушку, создавая переменное магнитное поле. Когда проводящая металлическая заготовка попадает в это магнитное поле, внутри заготовки возникают вихревые токи. Эти токи вызывают нагрев материала.
На распределение тепла влияют частота, удельное электрическое сопротивление, магнитные свойства, размеры заготовки, конструкция катушки и время нагрева.