Vous souhaitez connaître le dernier prix ?
N'hésitez pas à nous donner plus de détails sur vos besoins, tels que les modèles, les quantités, les pays, etc.
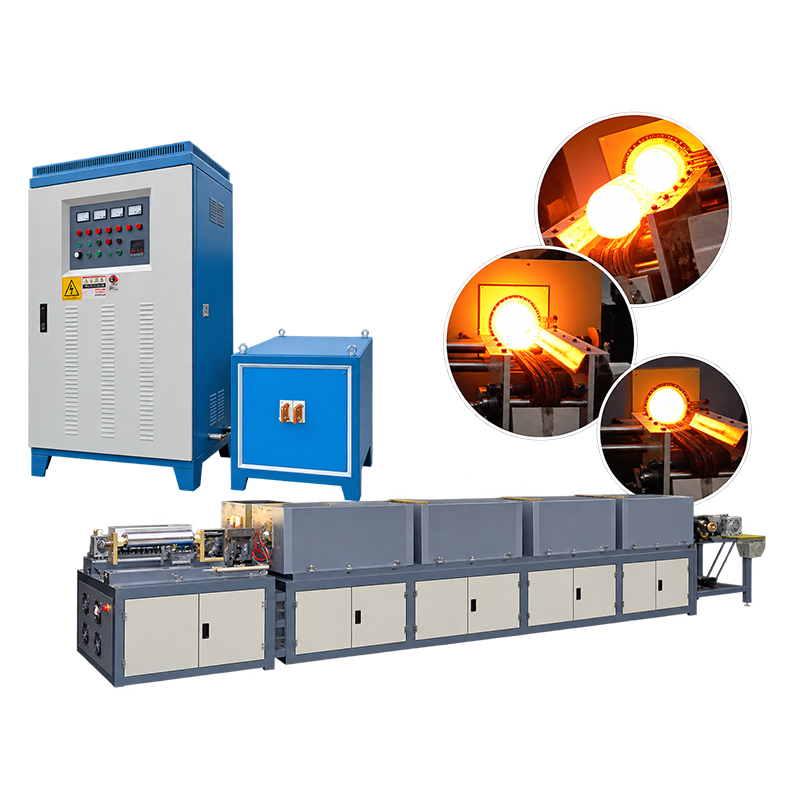
A chauffage par induction à moyenne fréquence matériel Il s'agit d'un système industriel de chauffage par induction conçu pour chauffer des métaux conducteurs d'électricité à l'aide de l'induction électromagnétique. Par rapport aux équipements de chauffage par induction à haute fréquence, les systèmes à moyenne fréquence sont généralement privilégiés lorsque l'application nécessite un chauffage relativement profond, une montée en température rapide, un chauffage stable et un traitement efficace de pièces métalliques de taille moyenne ou plus grandes.
Les équipements de chauffage par induction à moyenne fréquence sont largement utilisés pour le forgeage des métaux, le durcissement par induction, le recuit, le revenu, le préchauffage, l'emmanchement à froid et d'autres procédés de chauffage industriels. Le choix de la fréquence et de la puissance appropriées dépend du matériau de la pièce, de ses dimensions, de la profondeur de chauffage requise, de la température cible, du temps de chauffage et de la capacité de production.
| Articles | LSW-200 | LSW-300 | LSW-400 | LSW-500 |
| Tension de service | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz |
| Plage de tension | 340–420 V | 340–420 V | 340–420 V | 340–420 V |
| Courant d'entrée maximal | 320A | 480 A | 620A | 780A |
| Puissance d'entrée maximale | 200 kW | 300 kW | 400 kW | 500 kW |
| Fréquence d'oscillation | 1 à 8 kHz | 1 à 8 kHz | 1 à 8 kHz | 1 à 8 kHz |
| Cycle de service | 100% | 100% | 100% | 100% |
| Débit d'eau de refroidissement (armoire d'alimentation électrique) | 50 l/min, 0,2 MPa | 60 l/min, 0,2 MPa | 80 l/min, 0,2 MPa | 90 l/min, 0,2 MPa |
| Débit d'eau de refroidissement (armoire de transformateur) | 50 l/min, 0,2 MPa | 60 l/min, 0,2 MPa | 80 l/min, 0,2 MPa | 90 l/min, 0,2 MPa |
| Poids (armoire d'alimentation électrique) | 180 kg | 190 kg | 240 kg | 280 kg |
| Poids (armoire de transformateur) | 200 kg | 300 kg | 360 kg | 450 kg |
| Dimensions (armoire d'alimentation) (L × l × H) | 1 070 × 640 × 1 870 mm | 1 070 × 640 × 1 870 mm | 1 200 × 760 × 2 060 mm | 1 200 × 760 × 2 060 mm |
| Dimensions (armoire de transformateur) (L × l × H) | 870 × 530 × 600 mm | 1 020 × 530 × 690 mm | 1 150 × 530 × 690 mm | 1 150 × 530 × 690 mm |
N'hésitez pas à nous donner plus de détails sur vos besoins, tels que les modèles, les quantités, les pays, etc.
Déterminer le matériau de la pièce à usiner. Indiquez au fournisseur le matériau ou la nuance exacte.
Déterminer les dimensions de la pièce à usiner. Comme le diamètre, la longueur, l'épaisseur, la largeur, le poids, la forme, etc.
Déterminer la température cible. Le forgeage, la trempe, le recuit, le revenu et le préchauffage nécessitent des conditions de traitement différentes.
Déterminer la profondeur de chauffage requise. La profondeur de chauffage requise revêt une importance particulière lors du choix de la fréquence de fonctionnement.
Déterminer la durée de chauffage. Si une pièce doit atteindre une température cible au cours d'un cycle court, la puissance requise peut être nettement plus élevée.
Déterminer la capacité de production. Une machine destinée aux essais en laboratoire ou à la production en petites séries ne répondra pas aux mêmes exigences qu'une ligne de production continue de pièces forgées.
N'hésitez pas à nous donner plus de détails sur vos besoins, tels que les modèles, les quantités, les pays, etc.
Oui. Le chauffage par induction à moyenne fréquence peut être utilisé pour certaines nuances d'acier inoxydable. Les nuances d'acier inoxydable présentant des propriétés électriques, thermiques et magnétiques différentes, la puissance, la fréquence, la configuration de la bobine et la durée de chauffage requises peuvent varier. Il est recommandé de procéder à des essais sur le matériau réel pour les applications industrielles exigeantes.
Oui. Le chauffage par induction à moyenne fréquence peut être utilisé pour le durcissement par induction d'arbres, d'engrenages, de pignons, de goupilles, d'essieux et d'autres composants en acier adaptés. Le processus de chauffage est généralement suivi d'une trempe, et le profil de dureté final dépend du matériau, de la fréquence, de la puissance, de la conception de la bobine, de la durée de chauffage et des conditions de trempe.
Oui. Ce procédé peut être utilisé pour le recuit d'aciers adaptés et d'autres métaux conducteurs. Selon le procédé utilisé, le recuit par induction peut réduire la dureté, éliminer les contraintes résiduelles, améliorer la ductilité ou faciliter l'usinabilité. La température de chauffage et les conditions de refroidissement doivent être déterminées en fonction du matériau et du résultat métallurgique souhaité.
Oui. Les équipements de chauffage par induction à moyenne fréquence peuvent être utilisés pour le revenu après trempe. Ils permettent un chauffage contrôlé jusqu'à la température de revenu requise et peuvent être intégrés à des équipements de trempe et de refroidissement rapide au sein d'une ligne de production automatisée de traitement thermique.
Oui. Les systèmes à moyenne fréquence peuvent convenir à de nombreuses pièces métalliques de taille moyenne ou grande. Cependant, les composants de plus grande taille nécessitent généralement une puissance, des dimensions de bobine, une capacité de refroidissement et un temps de chauffage adaptés. Le choix de l'équipement doit se faire en fonction des caractéristiques réelles de la pièce et des exigences de production.
Oui. Il peut être intégré à des systèmes d'alimentation automatique, des convoyeurs, des systèmes de manutention robotisés, des dispositifs de mesure de la température, des systèmes de trempe, des presses à forger et des commandes par automate programmable (PLC). L'automatisation est particulièrement utile pour la fabrication en continu et la production à grand volume.
Oui. Les bobines d'induction peuvent être conçues en fonction de la géométrie de la pièce, de la zone à chauffer, de la profondeur de chauffage requise, de la méthode de production et des exigences du procédé. Une conception adéquate des bobines est essentielle pour le transfert d'énergie, l'efficacité du chauffage et l'uniformité de la température.
La puissance dépend du matériau de la pièce, de son poids, de ses dimensions, de la température cible, du temps de chauffage, du rythme de production, des pertes thermiques et du rendement du système. Une pièce plus grande ou un cycle de chauffage plus court nécessite généralement une plus grande capacité de chauffage. La puissance doit donc être calculée en tenant compte de l'ensemble du processus.
La différence entre le chauffage par induction à moyenne et à haute fréquence tient principalement à la fréquence de fonctionnement et à son incidence sur la répartition de la chaleur.
En général, l'augmentation de la fréquence tend à concentrer le courant induit et l'échauffement plus près de la surface. Les fréquences plus basses permettent une meilleure pénétration dans une pièce appropriée.
Le chauffage par induction à haute fréquence est donc couramment utilisé pour des applications telles que : le durcissement de surface, le brasage fort, le brasage tendre, le chauffage localisé et les petits composants.
Le chauffage par induction à moyenne fréquence est souvent envisagé lorsque l'application nécessite : une plus grande profondeur de chauffage, le chauffage de composants plus volumineux, un chauffage plus important de la section transversale, le forgeage ou le traitement thermique.
La fréquence appropriée dépend des propriétés du matériau, de la géométrie de la pièce, de la profondeur de chauffage requise, de la température cible, du temps de chauffage et des exigences de production.
Tout d'abord, l'alimentation électrique du système de chauffage par induction reçoit de l'énergie électrique provenant du réseau électrique. Les composants électroniques de puissance convertissent cette énergie en courant alternatif à la fréquence requise.
Le courant traverse alors la bobine d'induction, produisant un champ magnétique alternatif. Lorsqu'une pièce métallique conductrice pénètre dans ce champ magnétique, des courants de Foucault sont induits à l'intérieur de la pièce. Ces courants génèrent de la chaleur au sein du matériau.
La répartition de la chaleur dépend de la fréquence, de la résistivité électrique, des propriétés magnétiques, des dimensions de la pièce, de la conception de la bobine et de la durée de chauffage.