¿Quieres saber el precio más reciente?
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
La máquina de calentamiento por inducción de superfrecuencia es un sistema industrial de calentamiento por inducción diseñado para el calentamiento y el tratamiento térmico eficientes de metales conductores de la electricidad. La terminología no está completamente estandarizada entre los distintos fabricantes. Algunos fabricantes utilizan el término “superaudiofrecuencia” para describir los equipos de calentamiento por inducción que funcionan en el rango de las decenas de kilohercios, mientras que otros emplean términos como «frecuencia ultrasónica» o «supersónica» para productos similares. Por este motivo, los compradores deben comprobar siempre la frecuencia de funcionamiento real, la potencia de salida, la profundidad de calentamiento y las especificaciones técnicas, en lugar de basarse únicamente en el nombre del equipo. Las máquinas de calentamiento por inducción de superaudiofrecuencia pueden utilizarse para forja, temple, recocido, templado, precalentamiento, montaje por contracción y otros procesos de calentamiento de metales.
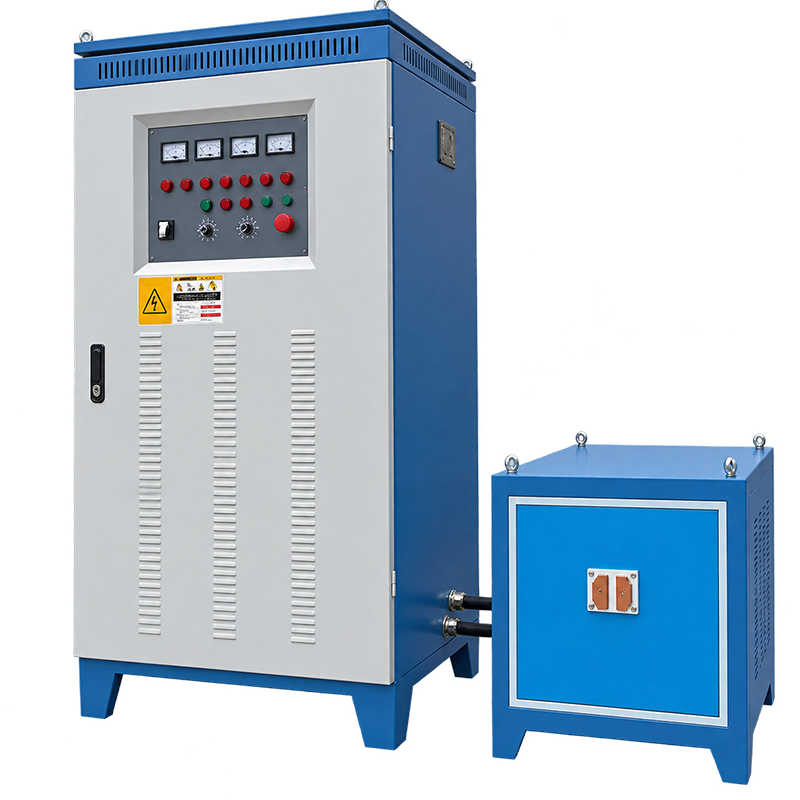
| Artículos | LSW-16 | LSW-30 | LSW-50 | LSW-60 | LSW-80 | LSW-120 | LSW-160 | LSW-200 | LSW-300 |
| Tensión de funcionamiento | 220 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz | 380 V, 50/60 Hz |
| Rango de tensión | – | – | 340-420 V | 340-420 V | 340-420 V | 340-420 V | 340-420 V | 340-420 V | 340-420 V |
| Corriente máxima de entrada | 30 A | 45A | 75 A | 90 A | 130 A | 180 A | 240 A | 320 A | 480 A |
| Potencia máxima de entrada | 16 kW | 30 kW | 50 kW | 60 kW | 80 kW | 120 kW | 160 kW | 200 kW | 300 kW |
| Frecuencia de oscilación | 28-40 kHz | 25-40 kHz | 18-35 kHz | 18-35 kHz | 18-35 kHz | 18-35 kHz | 18-23 kHz | 10-20 kHz | 10-20 kHz |
| Ciclo de trabajo | 100% | 100% | 100% | 100% | 100% | 100% | 100% | 100% | 100% |
| Caudal de agua de refrigeración | 20 l/min, 0,15-0,2 MPa | 25 l/min, 0,15-0,2 MPa | 32 l/min, 0,1 MPa | – | – | – | – | – | – |
| Caudal de agua de refrigeración (armario de alimentación eléctrica / parte de control) | – | – | – | 28 l/min, 0,15 MPa | 30 l/min, 0,15 MPa | 45 l/min, 0,2 MPa | 50 l/min, 0,2 MPa | 50 l/min, 0,2 MPa | 70 l/min, 0,2 MPa |
| Caudal de agua de refrigeración (armario del transformador / sección de transferencia) | – | – | – | 30 l/min, 0,15 MPa | 40 l/min, 0,15 MPa | 55 l/min, 0,2 MPa | 60 l/min, 0,2 MPa | 60 l/min, 0,2 MPa | 80 l/min, 0,2 MPa |
| Peso | 25 kg | 48 kg | 120 kg | – | – | – | – | – | – |
| Peso (armario de alimentación / unidad de control) | – | – | – | 65 kg | 85 kg | 105 kg | 110 kg | 180 kg | 190 kg |
| Peso (armario del transformador / pieza de transferencia) | – | – | – | 85 kg | 100 kg | 125 kg | 150 kg | 200 kg | 350 kg |
| Dimensiones (largo x ancho x alto) | 420 x 200 x 360 mm | 690 x 290 x 600 mm | 550 x 650 x 1260 mm | – | – | – | – | – | – |
| Dimensiones (armario de alimentación / parte de control) (L x An x Al) | – | – | – | 730 x 550 x 1030 mm | 600 x 480 x 1360 mm | 600 x 480 x 1360 mm | 600 x 480 x 1360 mm | 1070 x 640 x 1870 mm | 1070 x 640 x 1870 mm |
| Dimensiones (armario del transformador / parte de transferencia) (L x An x Al) | – | – | – | 460 x 730 x 460 mm | 800 x 500 x 580 mm | 800 x 500 x 580 mm | 800 x 500 x 580 mm | 870 x 530 x 600 mm | 1020 x 530 x 690 mm |
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
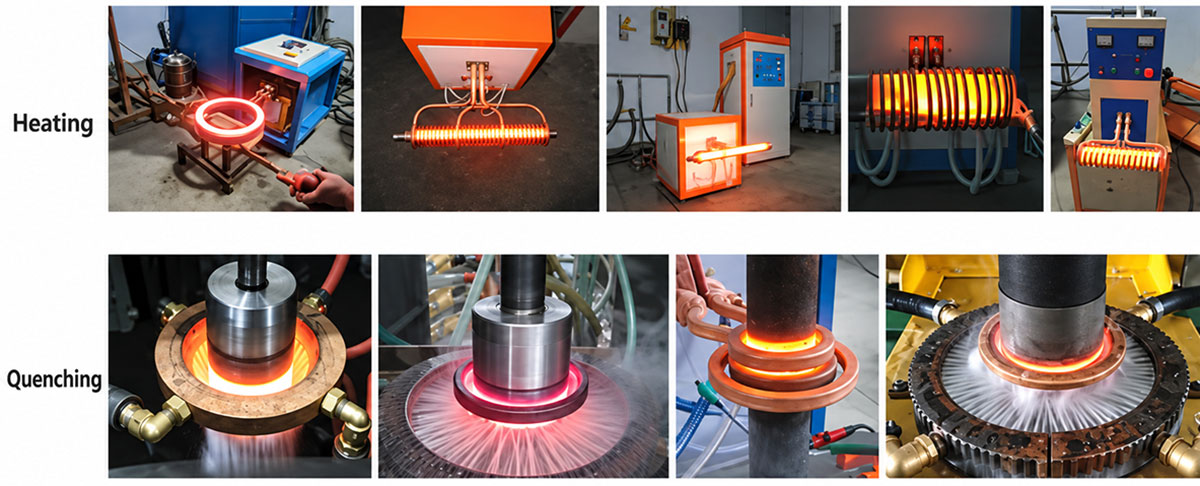
La frecuencia de funcionamiento depende del diseño del equipo y del fabricante. Algunos sistemas industriales, descritos como equipos de calentamiento por inducción de frecuencia «superaudio» o ultrasónica, funcionan en el rango de las decenas de kilohercios. La frecuencia real debe seleccionarse en función del material, el tamaño de la pieza, la profundidad de calentamiento, la temperatura objetivo y los requisitos de producción.
El calentamiento por inducción de superaudiofrecuencia puede utilizarse para la forja, el endurecimiento, el recocido, el templado, el precalentamiento, el montaje por contracción y otros procesos de calentamiento industrial de metales. La aplicación adecuada depende de la frecuencia de la máquina, la potencia, la configuración de la bobina, el material de la pieza de trabajo y las características de calentamiento requeridas.
Sí. Los equipos de calentamiento por inducción de superaudiofrecuencia pueden utilizarse para el endurecimiento por inducción de componentes metálicos adecuados, como ejes, engranajes, ruedas dentadas, pasadores y otras piezas de maquinaria. Los parámetros de calentamiento y el proceso de temple deben adaptarse al material y a la profundidad de endurecimiento requerida.
Sí. Los equipos de calentamiento por inducción de superaudiofrecuencia pueden utilizarse para precalentar barras de acero, varillas, elementos de fijación y otros componentes metálicos adecuados antes de su forjado. La potencia necesaria de la máquina depende del material de la pieza, sus dimensiones, la temperatura objetivo, el tiempo de calentamiento y la capacidad de producción.
Sí. El acero es un material habitual en aplicaciones de calentamiento por inducción. Los equipos de superaudiofrecuencia pueden configurarse para ejes, engranajes, barras, tubos, elementos de fijación y otros componentes de acero. El proceso de calentamiento debe optimizarse en función del tipo de acero y de la geometría de la pieza.
Sí. Los componentes de acero inoxidable adecuados pueden calentarse mediante inducción. Dado que el acero inoxidable abarca numerosos tipos con propiedades diferentes, la frecuencia, la potencia, el diseño de la bobina y el tiempo de calentamiento adecuados deben determinarse en función del material y la pieza de trabajo concretos.
La principal diferencia radica en la frecuencia de funcionamiento y en las características de calentamiento resultantes. Los sistemas de frecuencia media se utilizan habitualmente para un calentamiento más profundo y piezas de mayor tamaño, mientras que los sistemas de superfrecuencia pueden ofrecer un equilibrio diferente entre la profundidad y la concentración del calentamiento. Las especificaciones concretas varían según el fabricante.
El calentamiento por inducción de alta frecuencia suele concentrar el calor más cerca de la superficie y se utiliza habitualmente para la soldadura fuerte, la soldadura blanda, el endurecimiento superficial y el calentamiento localizado. Los equipos de superaudiofrecuencia suelen funcionar a una frecuencia inferior a la de muchos sistemas de alta frecuencia y pueden ofrecer una mayor penetración en piezas adecuadas.
Facilite al proveedor el material de la pieza, las dimensiones, el peso, la temperatura objetivo, la profundidad de calentamiento requerida, el tiempo de calentamiento, la capacidad de producción y la aplicación prevista. Estos parámetros permiten al proveedor determinar la frecuencia adecuada, el rango de potencia, la configuración de la bobina, el sistema de refrigeración y la solución de automatización.
Los requisitos de potencia dependen del material, las dimensiones de la pieza, el peso, la temperatura objetivo, el tiempo de calentamiento, el ritmo de producción, las pérdidas de calor y la eficiencia del sistema. Por lo general, una pieza más grande o un ciclo de calentamiento más corto requieren una mayor capacidad de calentamiento.
Sí. Por lo general, la bobina de inducción puede diseñarse en función de la geometría de la pieza de trabajo y del área de calentamiento requerida. Un diseño adecuado de la bobina es importante para el acoplamiento electromagnético, la eficiencia del calentamiento, la uniformidad de la temperatura y la repetibilidad de la producción.
La profundidad de calentamiento depende de la frecuencia y de las propiedades del material, así como de la geometría y las condiciones de calentamiento de la pieza.
Entre los factores importantes se incluyen la frecuencia de funcionamiento, la conductividad eléctrica, las propiedades magnéticas, el diámetro de la pieza de trabajo, el espesor de la pared, la geometría de la bobina, el tiempo de calentamiento y la densidad de potencia.
En general, las frecuencias más bajas suelen favorecer una mayor penetración, mientras que las frecuencias más altas tienden a concentrar el calentamiento inducido más cerca de la superficie. No obstante, la profundidad real de calentamiento debe evaluarse en función del material y la pieza de trabajo concretos.
Ambas tecnologías utilizan la inducción electromagnética, pero su frecuencia de funcionamiento y sus características típicas de calentamiento pueden variar.
El calentamiento por inducción de frecuencia media suele ser la opción más habitual cuando se requiere un calentamiento más profundo o el calentamiento de piezas de mayor tamaño.
El calentamiento por inducción de superaudiofrecuencia puede ser la opción adecuada cuando se requiera un equilibrio diferente entre la profundidad de calentamiento, la concentración del calentamiento, el tamaño de la pieza de trabajo y la velocidad de calentamiento.
El calentamiento por inducción de alta frecuencia suele producir un efecto de calentamiento más concentrado cerca de la superficie. Se utiliza habitualmente para la soldadura fuerte, la soldadura blanda, el endurecimiento superficial, el calentamiento localizado y los componentes pequeños.
Los equipos de superaudiofrecuencia suelen funcionar a una frecuencia inferior a la de muchos sistemas de alta frecuencia y, por lo tanto, pueden proporcionar una mayor penetración del calor en las piezas adecuadas. Sin embargo, no existe una frecuencia única que sea universalmente adecuada para todas las aplicaciones.
La elección correcta depende del material de la pieza, sus dimensiones, la profundidad de calentamiento necesaria, la temperatura objetivo, el tiempo de calentamiento y los requisitos de producción.
El término «superfrecuencia de audio» se utiliza en algunos sectores de la industria del calentamiento por inducción para describir las frecuencias de funcionamiento que superan el rango convencional de frecuencias de audio. Sin embargo, esta terminología no está estandarizada de forma universal.
Dependiendo del fabricante, estos equipos pueden denominarse:
Máquina de calentamiento por inducción de superfrecuencia
Calentador por inducción «Super Audio»
Equipos de calentamiento por inducción de frecuencia superauditiva
Máquina de calentamiento por inducción por ultrasonidos
Equipos de calentamiento por inducción ultrasónica
Máquina de calentamiento por inducción de frecuencia supersónica