Хотите узнать актуальную цену?
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
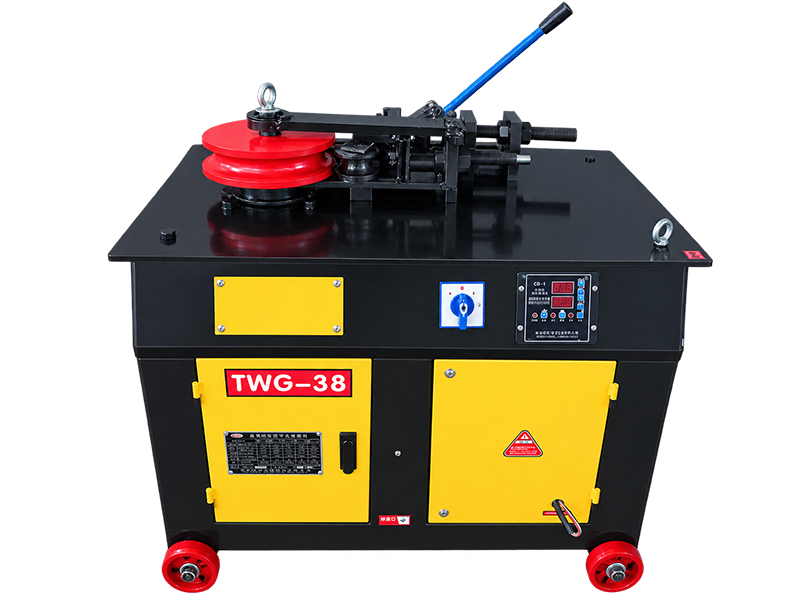
Электрический трубогиб — это промышленный инструмент с электроприводом, предназначенный для гибки металлических трубопроводов, труб из нержавеющей стали, медных труб и оцинкованных труб под точные углы без образования складок на стенках, трещин или сплющивания. Он преобразует вращательную мощность двигателя в механическое усилие и силу гибки с помощью передаточных механизмов, обеспечивая холодную гибку различных трубчатых материалов. Он позволяет точно выполнять гибку под фиксированным углом, дуговую гибку и U-образную гибку труб различного калибра, эффективно решая проблемы неравномерной гибки, растрескивания труб и низкой производительности, возникающие при ручной обработке. Оборудование подходит для тонкостенных и толстостенных труб в определенном диапазоне диаметров и отличается высокой совместимостью с промышленными и гражданскими сценариями обработки труб. Независимо от того, нужны ли вам простые изгибы под 90 градусов, отводы, седловидные соединения или сложная многоугловая формовка труб, электрические трубогибы, предлагаемые нашей компанией, оптимизируют обработку труб как на объекте, так и на заводе — как для небольших проектов «своими руками», так и для крупномасштабного коммерческого строительства.
| Параметры | TWG-25 | TWG-38 | TWG-50 | TWG-75 |
| Мощность | 1,1 кВт-6 | 3 кВт-4 | 4 кВт-4 | 4 кВт-4 |
| Круглая труба | ≤φ25*2,5 | ≤φ38*2 | ≤φ50*2,5 | ≤φ75*2,5 |
| Квадратная труба | ≤20×20×3 | ≤30×30×3 | ≤40×40×3 | ≤60×60×3 |
| Скорость | 12 об/мин | 10 об/мин | 8 об/мин | 6 об/мин |
| Угол | ≤180° | ≤180° | ≤180° | ≤180° |
| Номер угла изгиба | 9 | 9 | 9 | 9 |
| Размер | 90 × 60 × 90 мм | 100 × 70 × 90 мм | 100 × 82 × 90 мм | 140 × 90 × 96 мм |
| Вес | 140 кг | 230 кг | 310 кг | 390 кг |
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
Электрические трубогибы используют передовую технологию холодной гибки с приводом от двигателя, опираясь на чисто механическую или электрогидравлическую комбинированную передачу для формовки труб без высокотемпературного нагрева. Основной рабочий процесс включает в себя передачу мощности, механическую передачу, точное позиционирование и формовку под давлением.
Сначала запускается двигатель устройства, который создает крутящий момент, передаваемый на редуктор для снижения скорости и увеличения крутящего момента, что обеспечивает стабильную и мощную усилие гибки.
Затем приводной механизм толкает гибочную матрицу и ролик, чтобы плотно зажать неподвижную трубу, фиксируя её на рабочей платформе для предотвращения смещения. В соответствии с заданным углом изгиба и радиусом изгиба приводной механизм приводит гибочную матрицу во вращение с постоянной скоростью, оказывая непрерывное и равномерное давление на трубу. Под действием внешней механической силы труба подвергается пластической деформации, образуя стандартный радиус изгиба.
Наконец, по достижении заданного угла оборудование автоматически возвращается в исходное положение, завершая тем самым один цикл гибки. Весь процесс осуществляется без нагрева до высоких температур, что позволяет сохранить исходные физические свойства и прочность материала трубы.
Это силовой узел оборудования, в состав которого входят, в основном, мощный двигатель, редуктор и выключатель управления питанием. Двигатель обеспечивает основную вращательную мощность, а редуктор преобразует мощность с высокой скоростью и низким крутящим моментом в мощность с низкой скоростью и высоким крутящим моментом, что позволяет удовлетворить требования к давлению при гибке толстостенных труб. Система управления мощностью поддерживает режимы импульсной и непрерывной работы, что позволяет адаптироваться к различным требованиям обработки.
Группа штампов является ключевым формовочным узлом, в состав которого входят изготовленные по индивидуальному заказу гибочные штампы и ограничительные ролики различных типоразмеров. Штамп идеально соответствует внешнему диаметру трубы, что позволяет избежать выдавливания и деформации трубы. Позиционирующий ролик фиксирует горизонтальное положение трубы во время работы, предотвращая смещение в процессе гибки и обеспечивая одинаковый радиус изгиба для каждой трубы.
Интеллектуальная панель управления отвечает за настройку параметров и управление рабочим процессом. С помощью панели пользователи могут заранее задавать углы гибки, рабочую скорость и сбрасывать настройки. Модели высшего класса оснащены цифровыми дисплеями, на которых отображаются рабочие данные в режиме реального времени, что облегчает точную настройку и обеспечивает стандартизированный режим работы.
Гибочный рычаг является исполнительным элементом, передающим усилие гибки; он изготовлен из высокопрочной легированной стали, обладающей высокой стойкостью к сжатию и износу. Он приводит в движение матрицу, обеспечивая её вращение и гибку, принимая на себя основное механическое давление во время работы и эффективно предотвращая деформацию конструкции после длительной непрерывной эксплуатации.
Прочное стационарное основание обеспечивает стабилизацию всего оборудования, предотвращая вибрацию и смещение во время работы на высокой мощности. Противоскользящая ограничительная конструкция на основании дополнительно повышает стабильность позиционирования труб, создавая основу для высокоточной гибки.
Она включает в себя модули защиты от перегрузки, аварийного выключателя и защиты от перегрева. В случае перегрузки, заклинивания или перегрева оборудования система автоматически отключает питание, чтобы предотвратить перегорание двигателя и повреждение оборудования, обеспечивая безопасность эксплуатации.
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
Благодаря точному электрическому управлению и фиксированному позиционированию штампа погрешность угла гибки удерживается в пределах ±0,5°, что позволяет эффективно избежать проблем, связанных с неравномерностью радиуса и отклонением угла, характерных для ручной гибки. Обработанные трубы соответствуют национальным и отраслевым стандартам монтажа и могут непосредственно использоваться в инженерных монтажных работах.
По сравнению с ручной гибкой скорость работы увеличивается в 3–5 раз. Одна операция гибки может быть выполнена за несколько секунд, при этом поддерживается непрерывная серийная обработка, что значительно сокращает цикл обработки труб и ускоряет общий ход строительства инженерных проектов.
Режим электрического привода не требует применения ручной силы. Один работник может самостоятельно выполнить операцию, что снижает зависимость от ручной физической силы. Это решает проблему высокой трудоемкости и низкой производительности традиционных операций по гибке, что в долгосрочной перспективе позволяет предприятиям сократить затраты на рабочую силу.
Благодаря применению технологии холодной гибки и индивидуально изготовленных гибких штампов поверхность трубы не повреждается, а стенки трубы не истончаются, не растрескиваются и не морщатся. Это позволяет надежно сохранить целостность конструкции и антикоррозионные свойства металлических и пластиковых труб.
Оборудование предназначено для обработки труб из различных материалов, включая стальные, чугунные, нержавеющие, ПВХ и алюминиевые трубы, и охватывает диапазон диаметров от малого до большого. Оно может применяться в различных сферах гражданского строительства и промышленного производства.
Оборудование оснащено рядом механизмов безопасности, таких как защита от перегрузки и аварийное отключение питания. Оно работает стабильно с низким уровнем отказов, что позволяет избежать аварийных ситуаций, таких как разрыв труб и повреждение инструмента при ручной гибке.
Укажите более подробную информацию о ваших требованиях, например, модели, количество, страны и т. д.
Основное различие заключается в источнике питания, эффективности работы и точности гибки. Ручные трубогибы полностью полагаются на физическую силу человека, отличаются низкой эффективностью, большой погрешностью угла гибки и высокой трудоемкостью, поэтому подходят только для эпизодичной обработки небольших партий. Электрические трубогибы приводятся в действие двигателями; они отличаются автоматическим режимом работы, высокой точностью гибки в пределах ±0,5°, производительностью, в 3–5 раз превышающей производительность ручных инструментов, а также стабильным качеством обработки. Они подходят для длительной серийной работы и различных инженерных задач с высокими требованиями, которые не могут быть выполнены с помощью ручных инструментов.
Электрические трубогибы имеют определенные ограничения по области применения и не могут гибовать любые трубы без разбора. Они подходят для обычных металлических труб, таких как стальные, чугунные, из нержавеющей стали, алюминиевые, а также пластиковые трубы, например из ПВХ и ПЭ, имеющие правильную форму и однородные стенки. Однако они не могут обрабатывать сильно корродированные, треснувшие трубы с неравномерной толщиной стенок, а также трубы из сверхтвердых сплавов и трубы нестандартной формы, выходящие за пределы диапазона диаметров и давления, на которые рассчитано оборудование.
Стандартная операция холодной гибки, выполняемая с помощью электрических трубогибов, не наносит ущерба основным эксплуатационным характеристикам труб, соответствующих установленным стандартам. Холодная гибка приводит к пластической деформации за счет равномерного механического давления без высокотемпературного нагрева, что не изменяет материальные свойства трубы, её прочность и антикоррозионные характеристики. Только нестандартные операции, такие как чрезмерная гибка, быстрая гибка и обработка с перегрузкой, приводят к истончению стенок труб и повреждению внутренней структуры, что негативно сказывается на сроке службы и безопасности труб.
Сначала выберите матрицу, которая идеально соответствует диаметру трубы, чтобы избежать зазоров и смещения.
Во-вторых, перед началом работы регулярно проводите калибровку угла наклона оборудования, чтобы исключить систематические погрешности.
В-третьих, следует поддерживать постоянную скорость изгиба и избегать переменной скорости, то быстрой, то медленной.
Кроме того, надежно закрепите трубу, чтобы предотвратить её смещение во время гибки, и подберите соответствующие параметры обработки с учётом различных материалов труб, чтобы каждый раз обеспечивать одинаковый радиус гибки.
Большинство электрических трубогибов позволяют выполнять стандартные изгибы в форме буквы U, дуги, под прямым углом и многоугловые изгибы путем настройки параметров и замены различных матриц. Обычные портативные модели подходят для простых изгибов в форме буквы U и изгибов с фиксированной дугой, тогда как автоматические модели с ЧПУ поддерживают сложные многосекционные дуговые изгибы и изгибы нестандартной формы. Пользователям достаточно установить соответствующие параметры угла и радиана, чтобы выполнить разнообразную обработку труб.
Трубы с низкой пластичностью и хрупкой структурой не подходят для электрической холодной гибки, в том числе сверхтолстые трубы из высокотвердых сплавов, сильно заржавевшие и корродированные трубы, хрупкие чугунные трубы, а также трубы с неравномерной толщиной стенок и внутренними трещинами. Такие трубы подвержены образованию трещин, поломкам и структурным повреждениям в процессе гибки, что не соответствует стандартам инженерного применения и может даже привести к выходу оборудования из строя и авариям, угрожающим безопасности.
Выбор модели должен основываться на реальных потребностях обработки данных.
Для строительных работ на объекте и мелкосерийной обработки труб малого диаметра следует выбирать легкие переносные модели.
Для серийной обработки средних партий в заводских условиях рекомендуется выбирать настольные электрические трубогибы.
Для крупносерийного промышленного производства и сложных процессов гибки выбирайте автоматические модели с ЧПУ.
Для промышленных труб большого диаметра с толстыми стенками следует выбирать сверхмощные модели повышенной грузоподъемности, чтобы обеспечить эффективность и результативность обработки.
Для большинства задач в гражданском строительстве и на малых промышленных предприятиях электрические трубогибы являются более экономически выгодным решением. Они отличаются более низкими затратами на приобретение и техническое обслуживание оборудования, более простым управлением, отсутствием необходимости в сложном обслуживании гидравлической системы и более низкой частотой отказов. Гидравлические трубогибы превосходят электрические только при обработке сверхкрупных толстостенных труб. Для обычных работ по гибке труб электрические модели позволяют сэкономить на затратах на рабочую силу и техническое обслуживание, отличаются более высокой комплексной экономической эффективностью и более широким спектром применения.
Растрескивание труб при гибке в основном вызвано неправильным выполнением операций и несоответствием параметров. К числу распространенных причин относятся слишком высокая скорость гибки, чрезмерный угол гибки, превышающий предел пластичности трубы, некачественный материал трубы с низкой вязкостью, а также несоответствие размеров матриц, приводящее к чрезмерному выдавливанию трубы. Кроме того, обработка холодных и хрупких труб в условиях низких температур также значительно увеличивает вероятность растрескивания. Регулировка параметров и подбор подходящих матриц позволяют эффективно избежать этой проблемы.
Все серийные модели трубогибов поддерживают стандартную гибку под прямым углом (90 градусов) и позволяют добиться ровной и безупречной формовки благодаря точной настройке параметров и подбору соответствующих форм. Конструкция, обеспечивающая равномерное механическое давление, предотвращает прогиб стенок трубы и искривление дуги в месте сгиба. Пользователям достаточно заранее установить значение 90 градусов на панели управления, и станок автоматически выполнит стабильную формовку, что полностью соответствует требованиям к монтажу электропроводки и прокладке водопроводных труб.