¿Quieres saber el precio más reciente?
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
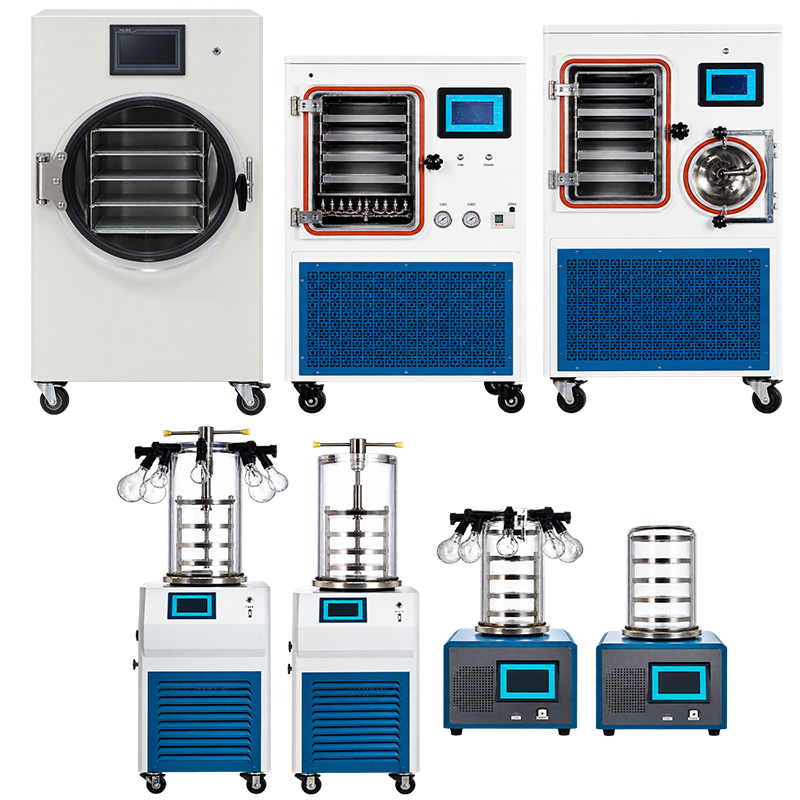
El liofilizador, también conocido como liofilizador al vacío o equipo de liofilización, es un dispositivo automatizado de deshidratación de precisión que integra refrigeración a baja temperatura, tecnología de vacío, transferencia de calor y control inteligente, basándose en las propiedades físicas de las tres fases del agua. Utiliza tecnología de deshidratación por sublimación al vacío a baja temperatura, lo que elimina las altas temperaturas y la evaporación del agua líquida a lo largo de todo el proceso, evitando así por completo problemas como el deterioro del material, la pérdida de nutrientes, el colapso estructural y la pérdida de intensidad del color causados por los métodos de secado tradicionales. Los liofilizadores que comercializa nuestra empresa se utilizan ampliamente en los sectores médico, de investigación biológica, de procesamiento de alimentos, de cosmética y cuidado de la piel, de restauración de bienes culturales, de mejora genética agrícola y de investigación y desarrollo de nuevos materiales, convirtiéndose en un equipo de referencia en la industria del secado y el procesamiento de alta gama.

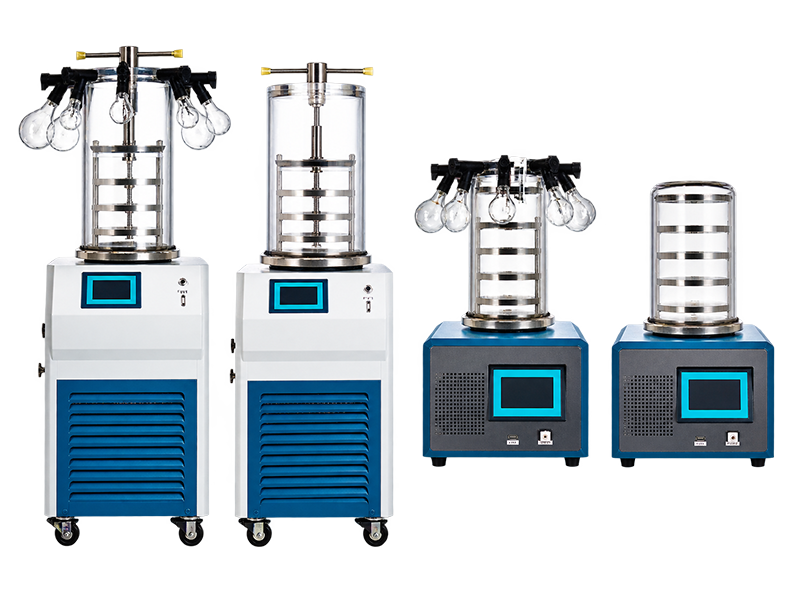
Los liofilizadores de laboratorio son dispositivos pequeños y de precisión, que se caracterizan por su tamaño compacto, su alta precisión y su amplia gama de parámetros ajustables. Son especialmente adecuados para laboratorios universitarios, instituciones de investigación y departamentos de I+D farmacéuticos, donde se utilizan para el análisis de muestras, la puesta a punto de fórmulas y la producción piloto. Pueden procesar materiales como cepas bacterianas, suero, reactivos y cantidades mínimas de muestras de frutas y verduras.
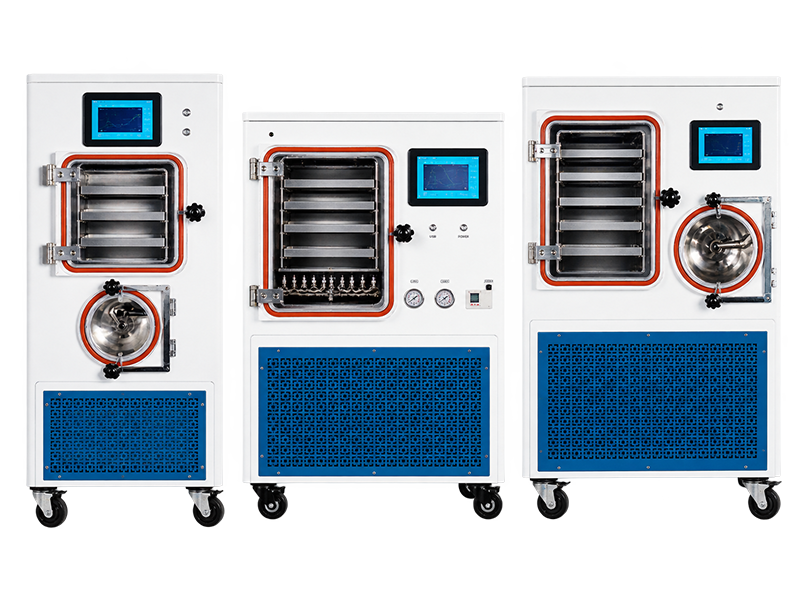
Una máquina de producción de mediana a gran escala con gran capacidad y alto grado de automatización, diseñada específicamente para la industria de la transformación alimentaria. Adecuada para la liofilización de frutas, verduras, carne, marisco, té, productos para la salud y otros ingredientes.
Una máquina aséptica de alto nivel, que cumple con las normas de sala limpia de las buenas prácticas de fabricación (GMP), con unos niveles extremadamente elevados de sellado, limpieza y estabilidad, lo que elimina cualquier zona insalubre. Se utiliza principalmente para el secado de materiales farmacéuticos, como vacunas, antibióticos, agentes biológicos, productos plasmáticos y piezas para decocciones de medicina tradicional china.
Máquina automatizada de capacidad ultragrande, adecuada para la producción industrial a gran escala. Se utiliza ampliamente en el procesamiento avanzado de productos agrícolas, la liofilización de nuevos materiales y la deshidratación de materias primas industriales, lo que permite un funcionamiento automatizado continuo las 24 horas del día.
Es el modelo más pequeño y muy fácil de transportar; se utiliza principalmente para el procesamiento de micromuestras en laboratorios. Su funcionamiento es sencillo, ocupa poco espacio y tiene un bajo consumo energético, por lo que resulta adecuado para entornos de investigación a pequeña escala.
Estructura vertical, mayor capacidad de la cámara, mejor efecto de refrigeración; apto tanto para la producción a pequeña escala como a escala piloto. Adecuado para instituciones de investigación pequeñas y medianas y pequeñas plantas de procesamiento.
Equipos grandes e integrados con cámaras espaciosas, que permiten la carga de material por lotes y un alto grado de automatización. Se utilizan principalmente para procesos de producción en serie en las industrias alimentaria y farmacéutica.
Equipo de línea de producción automatizada que permite un funcionamiento continuo y totalmente automático de las operaciones de alimentación, liofilización y descarga. Adecuado para empresas de producción industrial a gran escala, con una capacidad extremadamente elevada.
Modo de secado por sublimación convencional, adecuado para la mayoría de los materiales habituales, con una excelente relación calidad-precio y una gran versatilidad.
El equipo cuenta con una función de taponado que tapa y sella automáticamente los productos tras el secado, lo que evita la contaminación secundaria. Se utiliza principalmente para el procesamiento de productos farmacéuticos, como viales, líquidos orales y reactivos estériles.
Incorpora una función de precalentamiento al vacío que permite optimizar el proceso de secado de materiales especiales de alta viscosidad y alto contenido en azúcar, resolviendo así los problemas de liofilización irregular e incompleta.
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
Todo el proceso de secado se lleva a cabo a temperaturas inferiores a 60 ℃, y la fase principal de sublimación se realiza a temperaturas bajo cero. Esto garantiza la conservación total de la bioactividad, las vitaminas, los aminoácidos, la actividad enzimática y otros componentes esenciales de los materiales sensibles al calor. Los liofilizadores son adecuados para el procesamiento de probióticos, medicina tradicional, agentes biológicos y frutas y verduras de alta calidad, lo que resuelve por completo los problemas de pérdida de nutrientes y degradación de la actividad causados por el secado a alta temperatura.
Todo el proceso de secado se lleva a cabo en un entorno sellado y de alto vacío. El contenido de oxígeno en el interior de la cámara es extremadamente bajo, lo que evita de forma eficaz la oxidación, el oscurecimiento y el deterioro de los materiales al entrar en contacto con el oxígeno. Al mismo tiempo, inhibe el crecimiento de bacterias y microorganismos, lo que garantiza la calidad del material sin necesidad de conservantes y mejora significativamente la seguridad y la vida útil del producto final.
Los materiales se congelan y se moldean primero, antes de su deshidratación y secado. Tras el secado, se conservan por completo la forma, el color y la textura originales del material, lo que evita problemas como el encogimiento, el colapso, el agrietamiento y el endurecimiento que suelen producirse tras el secado. El producto seco presenta un aspecto voluminoso, una textura ligera y excelentes propiedades de rehidratación, volviendo rápidamente a su estado fresco tras su inmersión en agua.
Nuestros liofilizadores están equipados con un sistema de control inteligente mediante PLC, lo que permite personalizar los ajustes de temperatura de precongelación, grado de vacío, tiempo de secado y curva de aumento de temperatura en función del punto eutéctico, el contenido de humedad y los parámetros característicos de los distintos materiales. Esto permite adaptar con precisión los procesos de secado a los distintos materiales utilizados en los sectores alimentario, farmacéutico y de la investigación científica.
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
La industria alimentaria es el campo de aplicación más extendido de los liofilizadores, que se utilizan principalmente para el procesamiento de aperitivos de alta gama, alimentos funcionales y sustitutos de comidas. Entre los productos más habituales se encuentran la fruta deshidratada liofilizada, las verduras liofilizadas, las carnes liofilizadas, los bloques de yogur liofilizados, los nidos de pájaro liofilizados, el té en polvo liofilizado, el café instantáneo y los alimentos complementarios para lactantes. La tecnología de liofilización también puede utilizarse para el procesamiento de ingredientes deshidratados e ingredientes alimentarios precocinados, lo que prolonga significativamente la vida útil de los ingredientes y reduce el desperdicio de alimentos.
La industria biofarmacéutica es el origen de la tecnología de liofilización, que exige unos requisitos extremadamente elevados en cuanto a la precisión y la esterilidad de los equipos. Los liofilizadores farmacéuticos se utilizan principalmente para secar y conservar materiales como vacunas, antibióticos, interferón, preparados enzimáticos, probióticos, suero, plasma, cepas biológicas y hierbas medicinales chinas de alta calidad. La liofilización en un entorno de vacío a baja temperatura permite conservar íntegramente la actividad biológica de las muestras, lo que garantiza la eficacia y la seguridad de los productos farmacéuticos y los reactivos.
En universidades, institutos de investigación y empresas de nuevos materiales, los liofilizadores se utilizan para secar diversas muestras experimentales, entre las que se incluyen la conservación de cepas microbianas, la preparación de especímenes vegetales, la deshidratación de células y tejidos, y el secado a baja temperatura de nanomateriales, materiales cerámicos y materiales poliméricos. Los liofilizadores evitan el deterioro de la estructura de las muestras y la pérdida de componentes, lo que garantiza la obtención de datos experimentales precisos y fiables, por lo que son equipos de precisión indispensables para la investigación científica.
Los liofilizadores también se utilizan ampliamente en la restauración de bienes culturales, la conservación permanente de especímenes animales y vegetales, la cría agrícola y el procesamiento de materias primas para cosméticos y el cuidado de la piel. En la restauración de bienes culturales, los artefactos de papel y textiles húmedos pueden liofilizarse a bajas temperaturas sin dañar su textura ni su material. En agricultura, se utilizan para la liofilización de semillas con el fin de preservar su capacidad de germinación. En la industria cosmética, se emplean para la elaboración de mascarillas liofilizadas, sérums liofilizados y el procesamiento de extractos vegetales, con el objetivo de conservar los principios activos para el cuidado de la piel.
Indícanos más detalles sobre tus necesidades, como modelos, cantidades, países, etc.
Las principales diferencias entre los liofilizadores y los secadores convencionales residen en sus principios de secado, el entorno de funcionamiento y la calidad del producto final. Los liofilizadores son adecuados principalmente para el procesamiento de materiales de alta gama, mientras que los secadores solo sirven para deshidratar materiales comunes y de bajo valor añadido. Los secadores convencionales se basan en la circulación de aire caliente a alta temperatura para deshidratar los materiales mediante la evaporación del agua líquida, con temperaturas de funcionamiento que suelen superar los 60 ℃. Las altas temperaturas destruyen directamente las vitaminas, las enzimas activas y las sustancias bioactivas de los materiales, y también provocan fácilmente encogimiento, desintegración, amarilleamiento y una pérdida significativa de nutrientes. El producto final tiene una vida útil corta y solo es adecuado para el procesamiento de productos secos comunes. Los liofilizadores utilizan el principio de la sublimación al vacío a baja temperatura, funcionando a bajas temperaturas durante todo el proceso sin horneado a alta temperatura ni evaporación del agua líquida, lo que permite conservar en la mayor medida posible la forma original, los nutrientes y la actividad de los materiales. El producto final es suelto y poroso, con excelentes propiedades de rehidratación, y puede almacenarse a temperatura ambiente durante 1 a 3 años. Además, el proceso de liofilización es totalmente estéril y libre de oxígeno, lo que evita la oxidación, el deterioro y el crecimiento bacteriano, dando como resultado un producto final con una seguridad y un valor añadido significativamente superiores a los de los productos deshidratados.
La razón principal de la vida útil ultralarga de los productos liofilizados es la doble protección que ofrecen la deshidratación profunda y un entorno de procesamiento estéril y sin oxígeno.
En primer lugar, los liofilizadores, mediante tres procesos —la precongelación, el secado por sublimación y el secado por desorción—, pueden reducir el contenido de humedad de los materiales hasta un 1%-5%, sin dejar prácticamente nada de agua libre en su interior. Esto inhibe la actividad microbiana desde el origen, evitando la aparición de moho y el deterioro del producto.
En segundo lugar, todo el proceso de liofilización se lleva a cabo en una cámara sellada de alto vacío con un contenido de oxígeno extremadamente bajo, lo que evita de forma eficaz la oxidación, el oscurecimiento, el deterioro de los componentes y la pérdida de calidad. Al mismo tiempo, el entorno de vacío a baja temperatura no genera sustancias nocivas, lo que elimina la necesidad de conservantes u otros aditivos y garantiza la estabilidad intrínseca de la calidad del material.
Por último, los materiales liofilizados tienen una estructura estable y, una vez sellados, quedan aislados de la humedad exterior, las bacterias y el oxígeno. Pueden conservarse en condiciones estables a temperatura ambiente durante 1 a 3 años, lo que supera con creces la vida útil de los materiales secados o secados al sol.
No todos los materiales son aptos para la liofilización. Los liofilizadores son adecuados principalmente para materiales con un alto contenido de humedad, sensibles al calor y de alto valor añadido. Algunos materiales especiales no pueden secarse mediante procesos de liofilización. Entre los materiales aptos para la liofilización se incluyen diversas frutas y verduras, carnes, productos acuáticos, probióticos, agentes biológicos, vacunas, medicina tradicional china, cepas microbianas, especímenes vegetales y materias primas para el cuidado de la piel. Entre los materiales no aptos para la liofilización se incluyen principalmente los materiales duros anhidros, los materiales con alto contenido en aceite y bajo contenido en humedad, y los materiales químicos volátiles de forma no fija. Además, algunos materiales con un contenido de azúcar extremadamente alto y puntos eutécticos extremadamente bajos requieren que se ajusten parámetros específicos del proceso para la liofilización; de lo contrario, puede producirse un secado incompleto y el colapso del producto.
El ciclo de funcionamiento de un liofilizador no es fijo y depende principalmente del tipo de material, el grosor del material, la capacidad de carga, el contenido de humedad y los parámetros del modelo del equipo. Cuanto mayor sea la capacidad de carga, más grueso sea el material y mayor sea el contenido de humedad, más largo será el ciclo de liofilización. Los parámetros de temperatura y vacío del equipo también influirán ligeramente en el tiempo de funcionamiento. El intervalo general oscila entre 4 y 24 horas.
En el caso de muestras de laboratorio a pequeña escala, como cepas microbianas, reactivos y muestras vegetales de sección fina, el ciclo operativo es más corto y todo el proceso puede completarse en un plazo de 4 a 8 horas.
En el caso de los alimentos convencionales, como las rodajas de fruta, las verduras deshidratadas y los trocitos de carne, el ciclo de procesamiento es de entre 8 y 12 horas con una carga estándar.
Los alimentos de gran grosor y aquellos con un alto contenido de humedad, como las frutas y verduras enteras, los trozos grandes de marisco y los extractos viscosos, son más difíciles de secar y requieren un ciclo de entre 12 y 18 horas.
En el caso de los materiales farmacéuticos estériles y los agentes biológicos altamente activos, para garantizar su actividad y un secado completo, los parámetros del proceso son más estrictos y el ciclo de procesamiento suele durar entre 18 y 24 horas.
Las excelentes propiedades de rehidratación de los materiales liofilizados vienen determinadas por su principio de secado único y su estructura interna, que es también la característica fundamental que distingue a los productos liofilizados de los productos secos comunes. Durante la fase de liofilización, la humedad interna se congela formando cristales de hielo finos y uniformes, distribuidos de manera homogénea en los espacios intercelulares y los tejidos internos del material. Durante la fase de secado por sublimación, los cristales de hielo se subliman directamente en vapor de agua y se expulsan, evitando así los problemas de contracción del material, compresión celular y densificación estructural provocados por la evaporación del agua líquida. Tras la eliminación completa de la humedad, el interior del material forma un gran número de estructuras microporosas uniformes, sueltas e interconectadas con una porosidad extremadamente alta. Cuando el material liofilizado entra en contacto con la humedad, las moléculas de agua pueden penetrar rápidamente a través de estos microporos, llenándolos con rapidez y humedeciendo el tejido, lo que permite que el material absorba agua y se hinche en poco tiempo, recuperando por completo su estado fresco.
Un entorno de alto vacío es la base fundamental para que la liofilización logre el secado por sublimación a baja temperatura. Sin un entorno de vacío, la deshidratación por sublimación de los cristales de hielo no puede completarse. A presión normal, los cristales de hielo solo pueden fundirse y convertirse en agua líquida, sin lograr el secado por sublimación, con lo que se pierde la ventaja fundamental de la liofilización: el secado no destructivo. Al mismo tiempo, un entorno de alto vacío reduce significativamente el punto de ebullición y la temperatura de sublimación del agua, lo que permite que los materiales se deshidraten rápidamente a bajas temperaturas, evitando por completo el daño que las altas temperaturas causan a los materiales sensibles al calor. Además, un entorno sellado al vacío aísla el oxígeno, el polvo y las bacterias, lo que evita la oxidación, el deterioro y la contaminación del material por impurezas, garantizando así la limpieza y la seguridad del producto final.
Los liofilizadores de laboratorio y los liofilizadores para alimentos no son intercambiables. Estos dos tipos de liofilizadores difieren significativamente en cuanto a su diseño, parámetros de rendimiento, capacidad y normas de limpieza, lo que los hace adecuados para aplicaciones completamente diferentes. Los liofilizadores de laboratorio están diseñados para lotes pequeños, alta precisión y ajuste de múltiples parámetros; son de tamaño reducido, tienen poca capacidad y una precisión de parámetros extremadamente alta, lo que permite un ajuste fino y preciso de los parámetros de temperatura y presión, pero no pueden satisfacer las necesidades de la producción en masa a gran escala. Los liofilizadores alimentarios están diseñados para la producción en masa, con una gran capacidad de cámara, alta capacidad y potentes sistemas de refrigeración y vacío, adecuados para el funcionamiento continuo con grandes cantidades de material. Sin embargo, su precisión en el ajuste de parámetros es inferior a la de los equipos de laboratorio, por lo que no cumplen los requisitos de alta precisión de los datos necesarios para los experimentos de investigación científica. Además, los liofilizadores farmacéuticos cumplen las normas de limpieza GMP, que difieren de las normas de higiene de los liofilizadores alimentarios comunes. Estos tres tipos no son intercambiables; es necesario realizar una selección precisa en función del escenario de aplicación específico.
Los productos liofilizados convencionales se envasan herméticamente. No se requieren condiciones especiales de almacenamiento tras el envasado. Es posible su almacenamiento a largo plazo en un entorno fresco y seco a temperatura ambiente, sin necesidad de cadena de frío ni almacenamiento a baja temperatura. Los productos liofilizados, una vez sellados, quedan protegidos de la humedad externa, el polvo y el oxígeno. Los productos alimenticios liofilizados comunes pueden almacenarse de forma estable durante 1 a 3 años a temperatura ambiente tras el sellado, evitando la luz solar directa y los entornos con altas temperaturas y humedad. En el caso de los materiales liofilizados farmacéuticos y bioactivos, debido a la mayor sensibilidad de sus principios activos, se recomienda almacenarlos en un entorno fresco, oscuro, seco y bien ventilado. Algunas cepas bacterianas y reactivos altamente activos pueden refrigerarse a bajas temperaturas para prolongar aún más su vida útil.
1) A la hora de elegir un liofilizador, hay que tener en cuenta el uso previsto, las características del material y los requisitos de capacidad de producción.
2) Superficie de liofilización y capacidad de la cámara. Esto determina directamente la capacidad de carga por ciclo. Selecciona las especificaciones adecuadas en función de la producción diaria. Los modelos pequeños de sobremesa son adecuados para laboratorios, mientras que los modelos grandes modulares o tipo túnel son adecuados para la producción en serie.
3) Temperatura mínima de refrigeración. Las frutas y verduras habituales pueden almacenarse a -40 ℃. Las cepas bacterianas muy activas y los materiales químicos especiales requieren modelos de temperatura ultrabaja, con rangos que van desde los -60 ℃ hasta los -80 ℃.
4) Precisión del vacío. En la investigación científica y en el ámbito farmacéutico se requiere un control del vacío de alta precisión. Los modelos de vacío convencionales pueden utilizarse para el procesamiento de alimentos.
5) Precisión en el control de la temperatura y modos de proceso. Los materiales de alta precisión requieren modelos inteligentes que permitan el calentamiento gradual y curvas de proceso personalizables.
6) Normas asépticas. La industria farmacéutica exige modelos asépticos conformes con las buenas prácticas de fabricación (GMP), mientras que la industria alimentaria solo tiene que cumplir las normas de higiene alimentaria. También se pueden seleccionar modelos especializados, como los de taponado y los estándar, en función de las necesidades específicas.